ARTICLE / 2026-08-24
昆山钣金冲压加工中激光切割件精度控制的三项关键技术
在昆山钣金冲压加工车间里,一台台激光切割机正以每分钟数米的速度游走于冷轧板与不锈钢之间。切割出的钣金件边缘平整、光洁,但若用千分尺去测量那些机箱外壳的轮廓尺寸,你会发现——有些批次能稳定控制在±0.05mm,而另一些则在±0.15mm之间飘忽不定。同样的设备,同样的材料,差距究竟从哪里来?
焦点偏移:看不见的热变形才是精度头号杀手
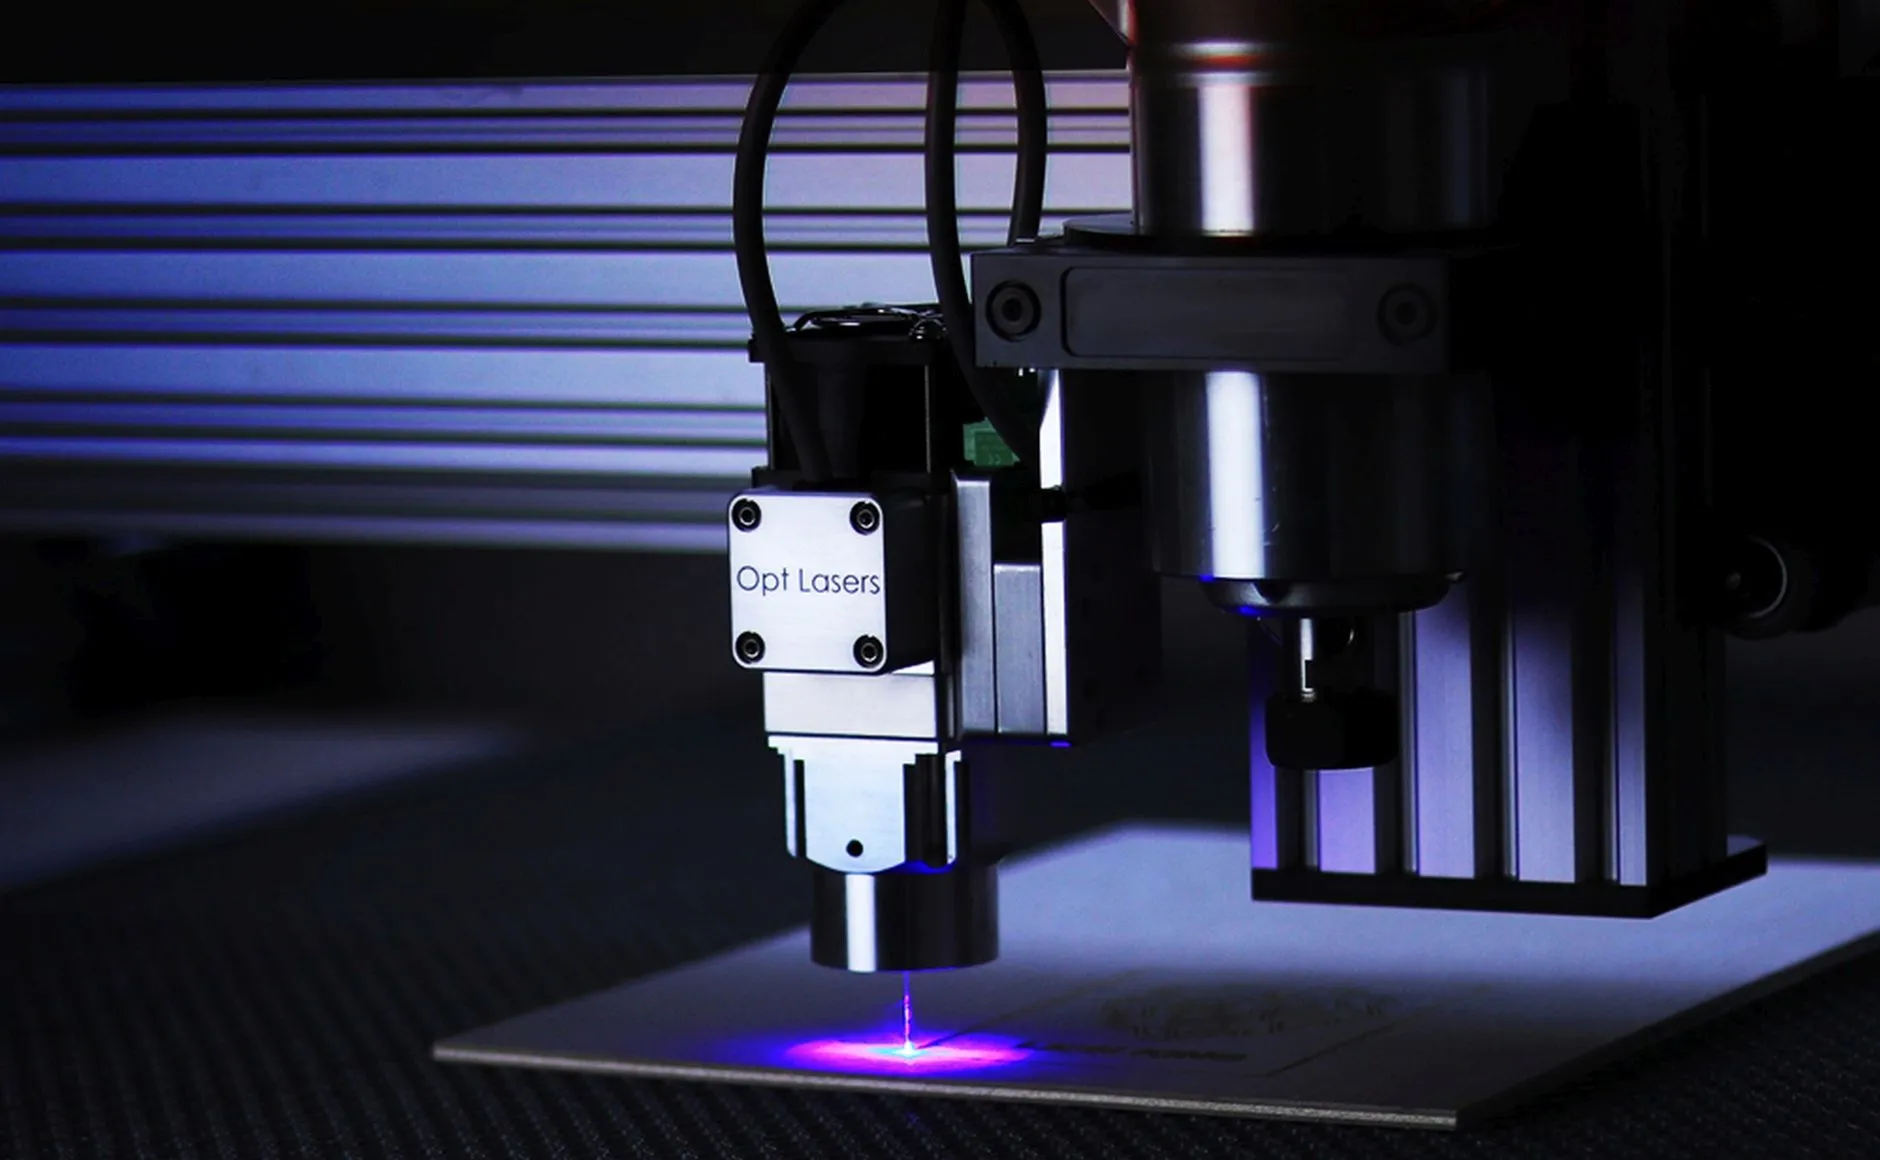
激光切割的本质是热加工。当光束聚焦于钣金件表面时,局部温度瞬间超过1500°C,材料受热膨胀,切割缝两侧的应力场随之改变。尤其加工机柜面板这类薄板大平面件时,热积累会让板材产生微米级的拱起变形,焦点位置相对工件表面发生偏移,切缝宽度和垂直度随之波动。很多工厂只关注切割头本身的定位精度,却忽略了动态焦点补偿——这恰恰是昆山钣源冲压技术有限公司在产线上反复验证过的关键控制点。
我们的做法是:在切割头上加装非接触式电容传感器,以每秒200次的频率实时监测喷嘴与板面间距,配合Z轴伺服电机进行毫秒级响应调整。实测数据显示,这一改动让激光切割件的锥度误差从0.08mm降至0.02mm以内。
气压与喷嘴:被多数人低估的切缝控制变量
切割辅助气体的作用远不止吹掉熔渣。以氮气切割不锈钢为例,气压每提升0.2MPa,切缝底部宽度会收窄约0.03mm;而气压过低时,熔渣残留率上升,后续去毛刺工序成本陡增。喷嘴与板面之间的距离同样敏感——距离每增加0.5mm,气流场就会从层流转变为紊流,切割面粗糙度恶化近一倍。
针对不同厚度的五金冲压件材料,昆山钣源建立了气压-喷嘴直径-切割速度的匹配参数库。比如2mm冷轧板使用直径1.5mm喷嘴,气压稳定在1.1MPa,切割速度控制在3.2m/min,此时断面粗糙度Ra可达6.3μm以下,完全满足机箱外壳外露面的外观要求。
从单件补偿到批次一致性:编程策略的底层逻辑
很多现场工程师喜欢在CAM软件里手动微调切割路径,这其实埋下了精度隐患。手动补偿往往只针对当前板材的实际变形,一旦换卷料或改批次,补偿值就失效了。真正可靠的做法是在编程阶段引入材料特性系数——包括屈服强度、热膨胀率、残余应力方向等,通过算法自动生成预变形补偿路径。
我们做过一组对比测试:同一张1.5mm镀锌板上排布24个机柜面板轮廓,采用传统等距补偿时,尺寸极差为0.11mm;改用基于材料系数的自适应路径后,极差压缩至0.045mm,且连续三个批次重复性稳定。这意味着后道的折弯、焊接工序无需再为尺寸波动预留额外余量,整条产线的良率提升了约7%。
激光切割件的精度管理,本质上是一场对热、力、气三者耦合关系的持续博弈。设备厂商给的标称精度只是理想工况下的参考值,真正的竞争力在于对细节参数的深度标定与闭环反馈。昆山钣源冲压技术有限公司在服务汽车电子、通讯设备等领域的钣金件、机箱外壳及五金冲压件客户时,始终把这三项技术作为交付质量的基石——毕竟,一块机柜面板的轮廓偏差0.1mm,在装配现场就可能演变成一颗螺丝都锁不上的尴尬。
如果你的产品对激光切割件的尺寸一致性有更高要求,不妨先核查一下产线的焦点补偿频率、喷嘴口径与气压联动逻辑,以及编程参数是否随材料批次自动更新。这三处看似微小的环节,往往决定着你拿到的钣金件是“能用”还是“好用”。