ARTICLE / 2026-08-27
五金冲压件表面处理工艺对电子设备外壳防护性能的影响
在电子设备的结构件失效案例中,因表面处理不当导致的防护性能衰减,远比结构强度不足更为隐蔽且致命。很多客户拿着设计完美的3D图纸找到我们,却往往在「表面处理选型」这一步栽了跟头——盐雾测试不过、划痕试验露底、湿热环境下起泡剥落。今天不谈理论,只说我们在昆山钣源冲压车间里亲眼见过的那些问题与解法。
表面处理不是「镀层」,而是「防护系统」
许多工程师习惯把表面处理看作一道简单的工序,但实际上,对于钣金件和机箱外壳而言,它是一整套电化学与物理防护的复合系统。以我们最常做的镀锌镍合金为例,其盐雾试验时长可达480小时以上,而普通镀锌仅为72小时左右。差距从何而来?关键在于锌镍合金层在腐蚀过程中会形成致密的氧化锌镍膜,这层膜的自修复能力,是单质锌层完全不具备的。
但这里有一个容易被忽视的陷阱:基材的前处理状态直接决定镀层结合力。如果激光切割件的切口残留氧化皮或熔渣未彻底清除,镀层就会在微观孔隙处率先腐蚀,形成「针孔—起泡—剥落」的连锁反应。我们在实际检测中发现,经过酸洗+喷砂双道前处理的工件,其镀层结合力比仅做酸洗的工件高出约30%。
不同工艺的防护边界,你知道吗?
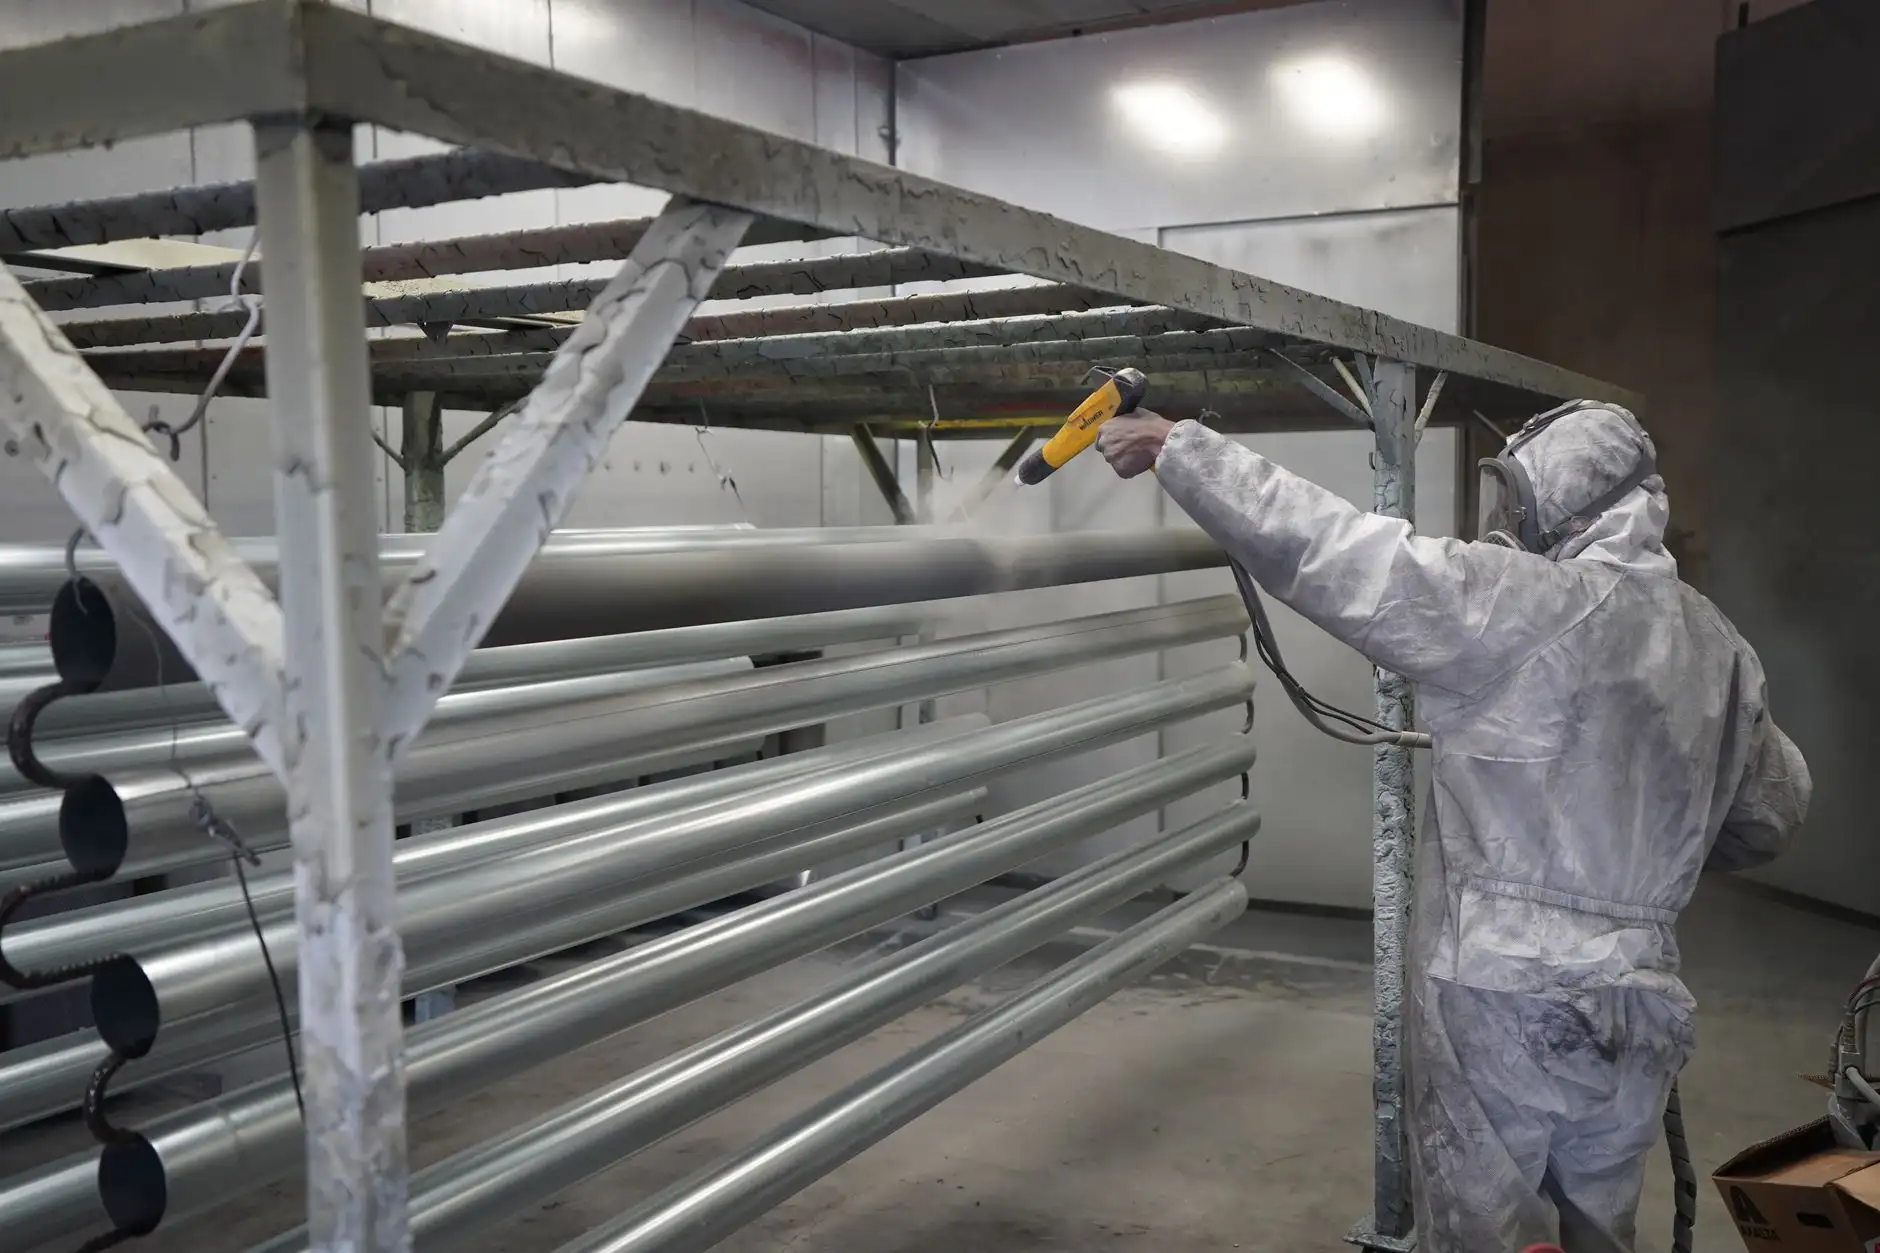
拿机柜面板来说,常用的表面处理无外乎四种:阳极氧化(铝材)、镀锌镍(钢材)、粉末喷涂(两者皆可)、以及电泳漆。它们的防护逻辑截然不同——阳极氧化是生成一层多孔氧化铝膜,必须封闭处理才能获得耐蚀性;粉末喷涂依靠的是涂层厚度(通常60-120μm)来阻隔水汽;而电泳漆则利用电场使树脂颗粒均匀沉积在复杂内腔表面,这对五金冲压件的深拉延部位尤其友好。
实际案例更能说明问题:某通信设备商的机箱外壳,原先采用镀锌+钝化处理,在湿热循环测试(85℃/85%RH,500h)后出现明显白锈。我们建议改为锌镍合金+封闭剂方案,同样的测试条件下,表面仅出现轻微灰影,且未影响导电接触区域的接地电阻。这并非工艺越贵越好,而是要让处理方式与服役环境精准匹配。
成本与性能的平衡点在哪里?
很多客户问:「你们能不能做三价铬钝化?」当然能,但我们更愿意帮你算一笔账。三价铬钝化的环保优势毋庸置疑,但其耐热性(通常不超过60℃)和自修复能力弱于六价铬。如果您的设备内部有功率器件,长期工作温度在70℃以上,那么六价铬钝化(在允许的合规范围内)或有机封闭剂会是更稳妥的选择。
- 通风环境、室内静态使用:镀锌+钝化即可满足5-8年防护需求
- 沿海高盐雾或户外半遮蔽:锌镍合金+封闭处理,盐雾要求可提升至720h+
- 频繁插拔、摩擦工况:建议在钣金件接触部位增加局部硬质阳极氧化或耐磨涂层
回到激光切割件的边缘处理。切割热影响区(HAZ)的晶粒粗化问题,往往在表面处理后才会暴露——如果后续做的是阳极氧化,HAZ区域可能出现色差或氧化膜不均。我们的做法是:对切割断面进行微抛光或化学抛光,消除再铸层后再进入表面处理线。这道工序增加的成本极低,但能显著提升成品一致性。
最后说一句实在话:表面处理方案的确定,必须在图纸阶段就介入。等到试模完成再反推工艺,留给你的调整空间就非常有限了。昆山钣源冲压技术有限公司的工程团队,可以在产品设计初期为您提供免费的工艺评审,包括材料选用、冲压方向、以及表面处理路线的综合建议——毕竟,防护性能不是镀上去的,是从图纸上就开始设计的。