ARTICLE / 2026-09-02
昆山钣金加工中激光切割件尺寸精度控制的技术要点
在昆山钣金加工行业,激光切割早已不是「能切多快」的竞赛,而是「切得多准」的较量。尤其当客户拿着机箱外壳或机柜面板的图纸来询价时,尺寸公差往往卡在±0.1mm以内——这个数字背后,考验的是从设备参数到材料状态的整套控制体系。昆山钣源冲压技术有限公司在生产实践中发现,很多看似「玄学」的精度问题,其实都有迹可循。
一、影响激光切割件精度的三个核心变量
激光切割件的尺寸稳定性,首先取决于**焦点位置**。焦点偏上,切缝变宽,轮廓尺寸偏小;焦点偏下,底部挂渣,尺寸虽准但断面质量差。我们通常用「试切样条法」来标定:在废料区切一个10mm×10mm的方块,用千分尺实测后反推焦点偏移量。其次,辅助气体压力对薄板影响不大,但切割3mm以上碳钢时,氧气压力波动0.05MPa,热影响区宽度就会变化0.3mm左右。第三,材料内应力释放——尤其是2mm以上冷轧板,激光切割时局部受热会诱发应力重新分布,导致零件轻微翘曲。
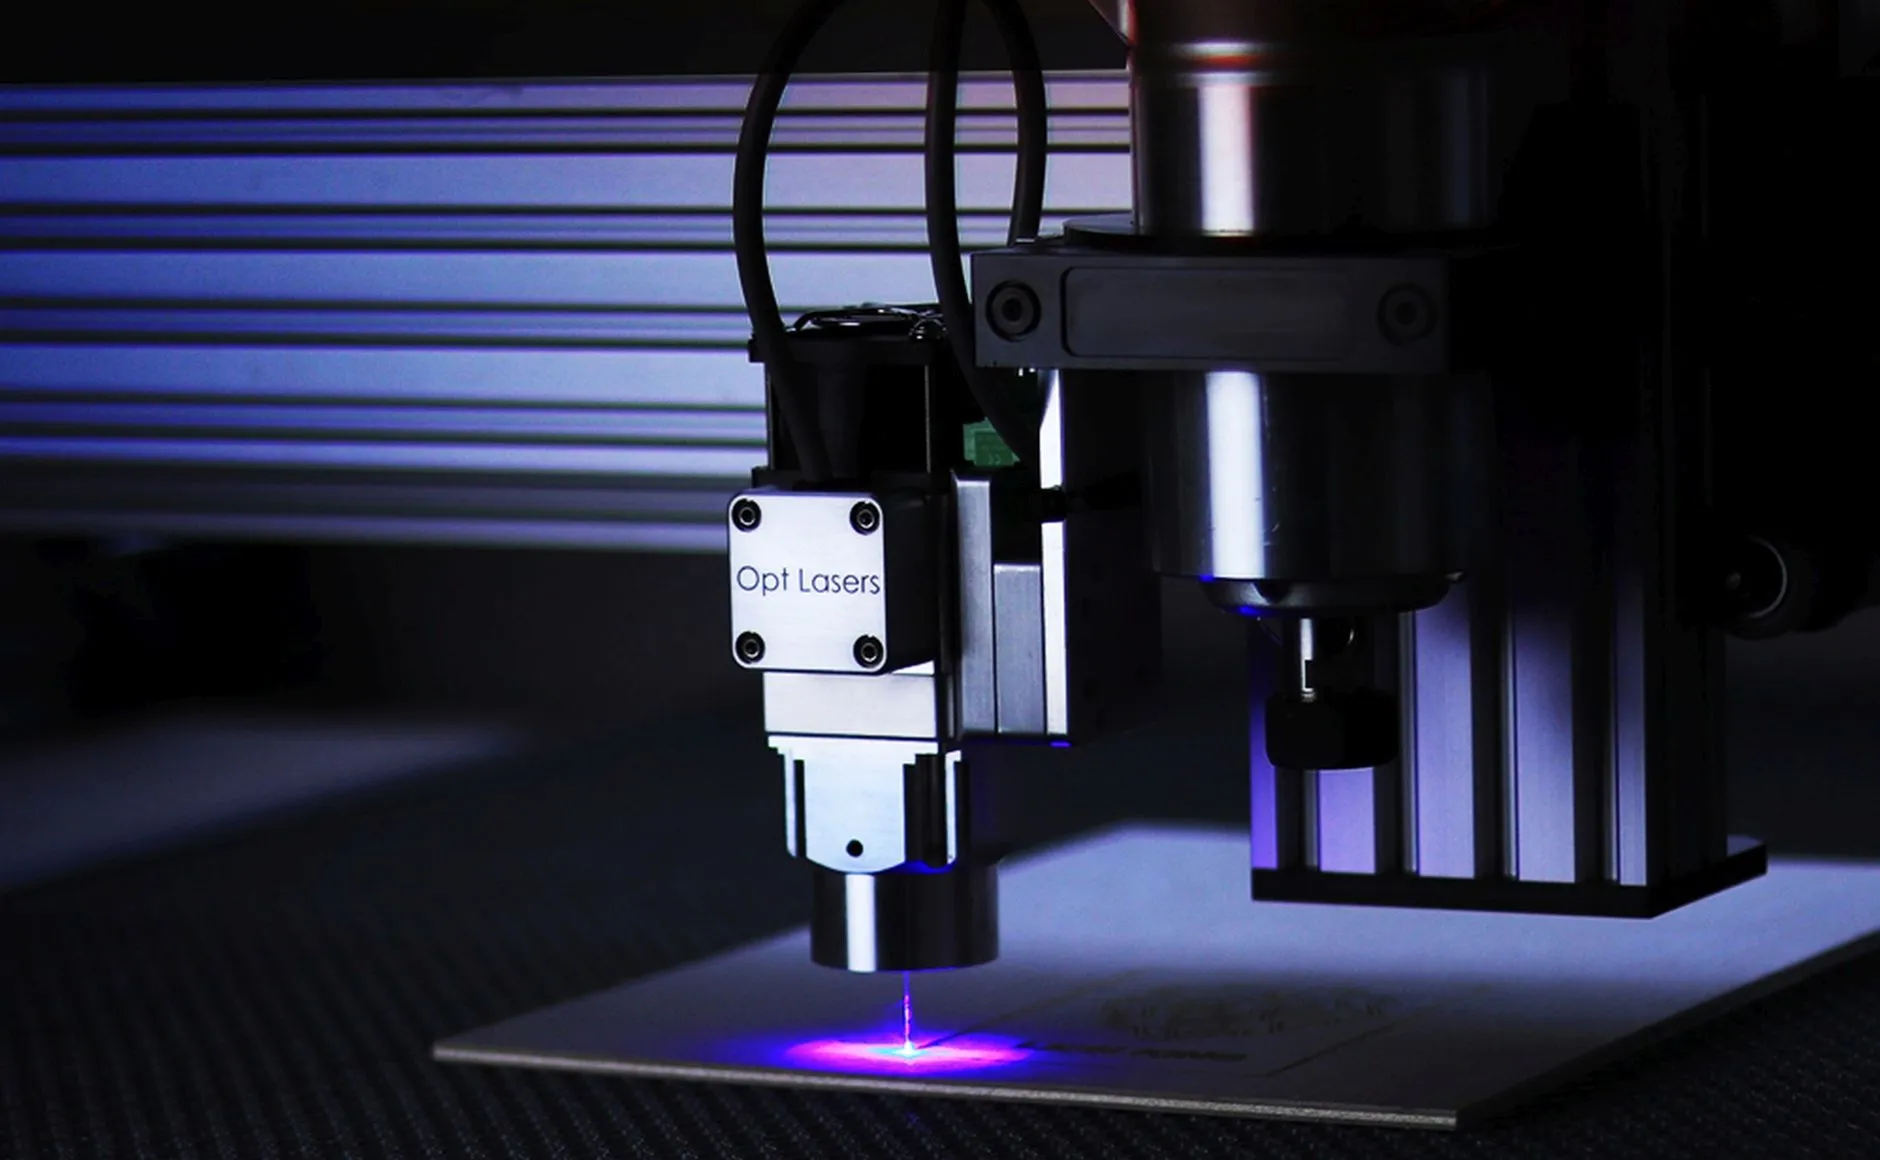
实操中的参数基准(以6kW光纤激光器为例)
- 碳钢板(Q235,厚度4mm):切割速度 3200mm/min,焦点位置 -1.5mm,氧气压力 0.6bar
- 不锈钢板(SUS304,厚度2mm):切割速度 4500mm/min,焦点位置 -0.8mm,氮气压力 1.2bar
- 铝板(5052,厚度3mm):切割速度 2800mm/min,焦点位置 -2.0mm,氮气压力 1.5bar
这些数据需要根据机床实际状态微调,但可以作为初始参考。每班开机前,我们要求操作员用标准试件(100mm×100mm方框)验证一次定位精度,记录在设备点检表上。
二、从钣金件到成品的精度闭环
激光切割只是第一道工序,后续的折弯、焊接同样会「吃掉」尺寸。以机柜面板为例,切割时轮廓精度±0.1mm,但如果折弯定位不准,最终安装孔距可能偏0.5mm。所以我们在切割件上设计了工艺基准孔——通常选在零件对称轴线上,直径3mm,公差±0.02mm。折弯时用这些孔做定位,焊接夹具也以此为基准,这样整条产线的误差是可控叠加的。
另外,切割件的微连接处理也很关键。对于批量生产的五金冲压件,如果激光切割时保留0.3mm的微连接,后续落料时产生的毛刺会直接影响外形尺寸。我们建议在编程阶段就规划好微连接的位置,尽量放在非配合面,并控制连接宽度在0.2~0.5mm之间。对机箱外壳这类有装配要求的零件,宁可增加一道去毛刺工序,也不要因为微连接残留导致装配干涉。
三、常见精度问题与对策
问题一:切割件尺寸整体偏小0.05~0.1mm。这通常是焦点位置偏低或切割速度偏快所致。先检查镜片是否污染,再做一次焦点校准。如果问题依旧,将切割速度下调8%~10%试切。
问题二:同一批零件,尺寸分散度大。大概率是板材厚度公差造成的——同一张板上不同位置厚度差0.05mm,切割断面角度就会变化。解决方法是采购时指定「精校平板」,并在来料检验中每张板测三个点厚度。
问题三:圆孔切割后呈椭圆。动态响应不足,尤其是小直径圆孔(<5mm)。可以降低切割速度至2000mm/min以下,并开启「圆弧减速」功能。如果还不行,检查X/Y轴丝杠背隙。
在实际生产里,我们遇到过最棘手的情况是薄板(1mm以下)切割时热变形导致局部尺寸超差。后来改用「桥接支撑」策略——在零件内部增加细小的连接筋,切割完成后手工去除,精度稳定在±0.08mm。这个方法虽然多了道工序,但对高要求的钣金件来说很值得。
说到底,激光切割件的尺寸精度控制不是单一参数的事,而是设备状态、材料批次、编程策略、工序衔接的综合结果。对昆山钣源冲压技术有限公司而言,每一次精度异常都是排查产线薄弱环节的机会。把每个批次的数据记录下来,形成自己的工艺数据库,比任何理论公式都管用。希望这些来自一线的经验,能对同行在机箱外壳、机柜面板、五金冲压件的加工中有所启发。