ARTICLE / 2026-09-25
钣金件加工精度控制:从材料选型到折弯工艺的关键要点解析
在昆山钣源冲压技术有限公司的日常接单中,经常遇到客户拿着图纸问:"这个钣金件的折弯角度能不能保证±0.5°?"看似简单的问题,背后牵扯的却是从材料批次到折弯模具、从激光切割热影响区到冲压回弹补偿的一整条精度链条。加工精度不是某一个工序能单独决定的,它更像一个系统工程。
材料选型:精度控制的起点
很多精度问题其实在选材阶段就埋下了伏笔。以机箱外壳常用的冷轧板SPCC为例,不同供应商的屈服强度波动可达20MPa以上,这意味着同样的折弯参数下,回弹量差异可能超过0.3°。而机柜面板若选用不锈钢304,其加工硬化倾向明显,激光切割后切口边缘的硬度可提升15%-20%,直接影响后续折弯的裂纹风险。
我们的做法是:对精度要求高于±0.1mm的五金冲压件,优先锁定材料批次并提前做拉伸试验,将屈服强度控制在窄带范围内。对于激光切割件,则根据板厚调整切割参数,减少热影响区宽度。
折弯工艺:回弹补偿与模具匹配
折弯是钣金精度最容易失控的环节。回弹量取决于材料、板厚、折弯半径和V槽宽度四个变量。经验公式是:回弹角≈(屈服强度×板厚)/(2×模具开口×弹性模量)。以2mm冷轧板、V12下模为例,理论回弹约1.2°,实际生产中我们会在CNC折弯机上做角度补偿,并通过首件试折修正。
- 模具选择:小V槽能减小回弹但增加压痕风险,需根据表面要求权衡
- 折弯顺序:先折长边后折短边,避免累积误差
- 后定位与靠栅:对机柜面板这类多折弯件,建议采用后定位加辅助靠栅,重复定位精度可稳定在0.05mm以内
从切割到冲压:前道工序的精度传递
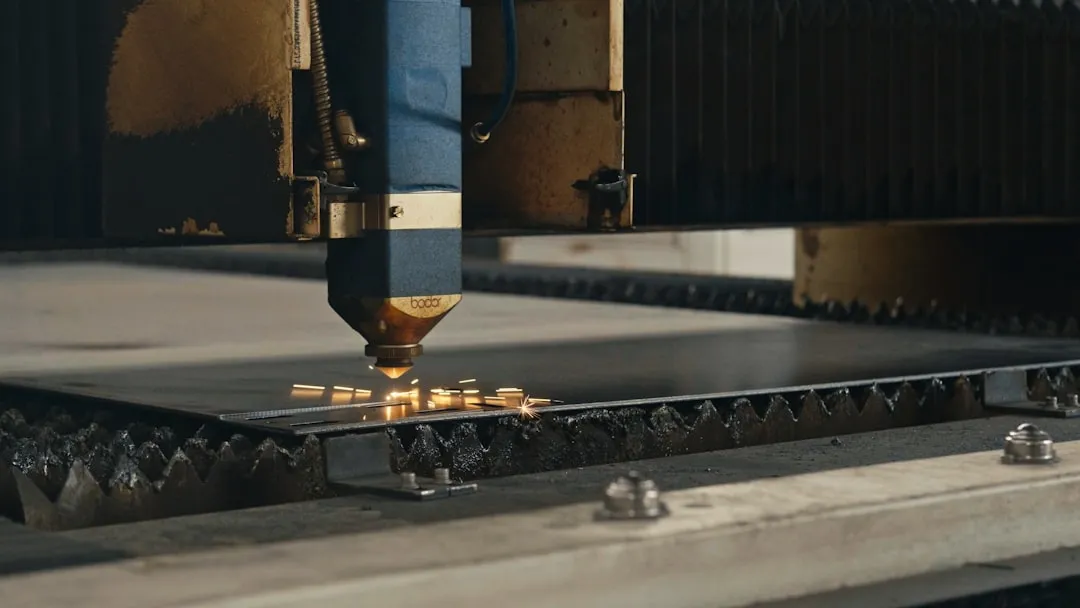
激光切割件的尺寸精度通常能到±0.05mm,但切割面的锥度和挂渣会改变折弯时的实际支撑点。我们曾遇到一批机箱外壳折弯后对角线偏差0.4mm,排查发现是切割引线位置导致局部热变形。调整引线至废料区后问题消失。
冲压工序同理。五金冲压件的毛刺高度若超过板厚的10%,折弯时毛刺侧受拉应力集中,容易产生微裂纹。昆山钣源在冲压后增加去毛刺工序,将毛刺控制在0.05mm以下,折弯合格率从92%提升到98%以上。
精度控制的本质是识别关键变量并加以约束。材料批次、模具状态、设备补偿参数、环境温度——每一项都需要纳入日常点检。对于采购方而言,选择供应商时不妨问一句:"你们的折弯回弹补偿是查表还是实测?"这个问题的答案,往往比设备清单更能反映真实的精度能力。