ARTICLE / 2026-10-10
长三角通讯设备机柜面板生产中的激光切割工艺应用现状
长三角地区聚集了大量通讯设备制造商,其配套的机柜面板与机箱外壳生产对切割精度和加工效率的要求持续走高。激光切割作为钣金件加工链条中的关键工序,近三年在该领域的设备保有量年均增长约18%,尤其在不锈钢与铝合金面板的异形孔加工中,已逐步替代部分传统冲压工序。
激光切割在通讯机柜面板中的工艺定位
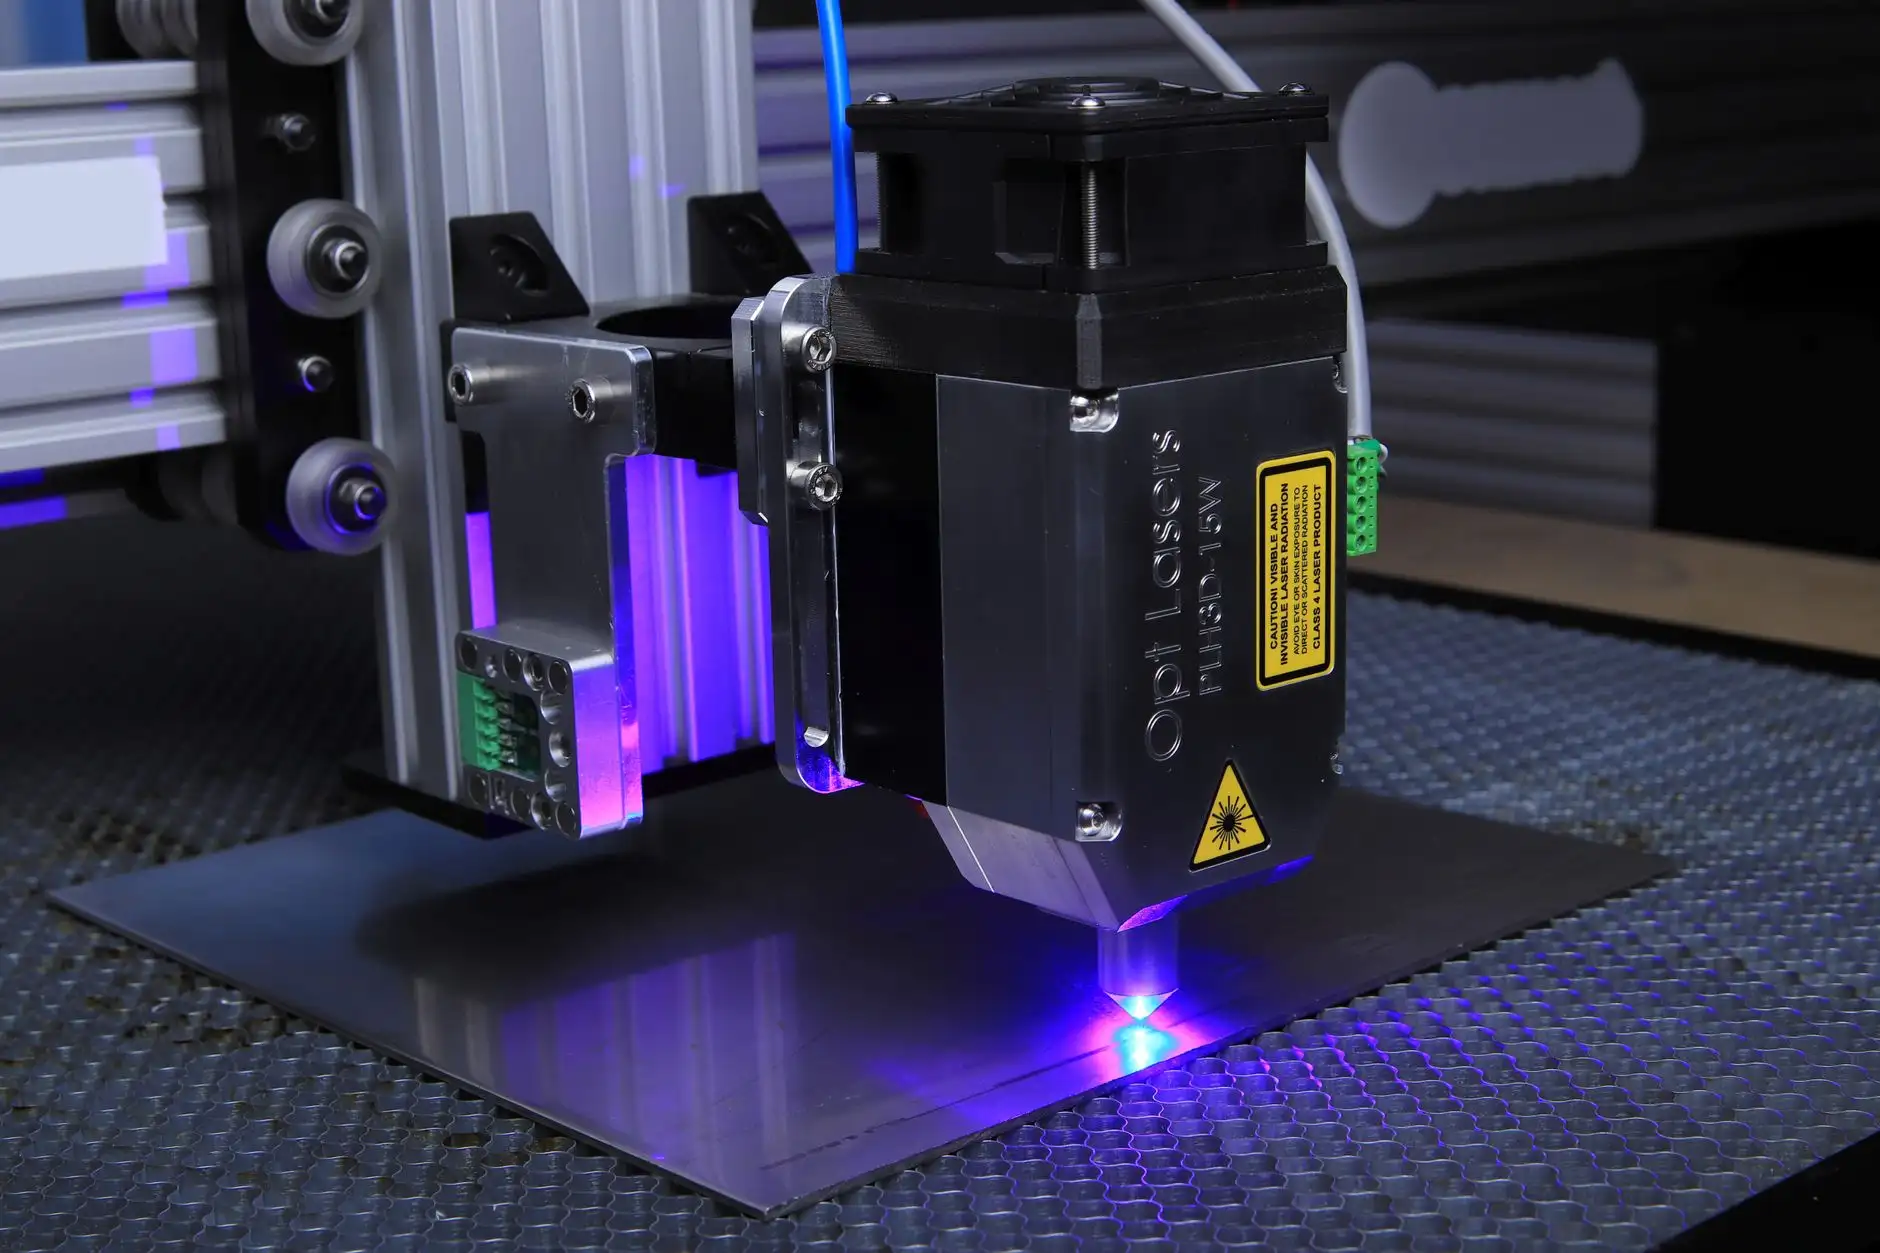
通讯机柜面板通常具有密集的散热孔、接口开孔和安装定位孔,孔径范围从Φ2mm到Φ50mm不等。传统五金冲压件方式需要多套模具配合,而光纤激光切割机的定位精度可达±0.05mm,切口粗糙度控制在Ra3.2以内,对于中小批量、多品种的面板加工具有明显优势。
目前主流的配置方案是:
- 1000W-2000W光纤激光:用于1.0-2.0mm冷轧板的高速切割,速度可达8-12m/min
- 3000W以上激光:针对3.0mm以上铝板或不锈钢面板,保证端面垂直度
- 自动上下料平台:配合料库实现夜间无人化生产,设备利用率提升至75%以上
工艺细节与常见问题分析
在机柜面板的实际切割中,热影响区控制是核心难点。以1.5mm镀锌板为例,若辅助气体压力低于0.8MPa,切口边缘容易出现挂渣,后续折弯时可能引发微裂纹。昆山钣源冲压技术有限公司在生产中总结出一套参数匹配方法:
- 碳钢面板采用氧气切割时,焦点位置设在板面+1mm,气压0.5-0.8MPa
- 不锈钢机箱外壳用氮气高压切割,气压12-16MPa,焦点-0.5mm
- 铝板切割需提高功率10%-15%,并降低切割速度防止反射损伤
另一个值得关注的问题是激光切割件的毛刺控制。通讯设备对EMI屏蔽要求严格,面板边缘毛刺会直接影响导电氧化效果。通过调整脉冲频率和占空比,可将毛刺高度控制在0.05mm以内,多数场景下无需二次去毛刺。
产线协同与未来趋势
激光切割并非孤立工序。在长三角的通讯设备供应链中,钣金件从激光下料、数控折弯到压铆攻丝,通常需要在24小时内完成流转。昆山钣源冲压技术有限公司将激光切割与后续五金冲压件成型工序整合在同一车间,减少物流等待时间约40%。
从设备端看,万瓦级激光器的国产化使采购成本下降近35%,但通讯面板多为薄板加工,6000W以内机型仍是主流选择。值得留意的是,激光切割件与冲压工艺的复合应用正在增加——例如先激光切割出外形轮廓,再用小型冲床完成翻边孔和压铆,兼顾灵活性与效率。
对于采购方而言,评估供应商时建议重点考察其激光设备的品牌一致性、辅助气体供应系统稳定性,以及是否具备切割-折弯-焊接的全流程数据追溯能力。这些细节直接决定机柜面板的批次一致性和交付周期。