ARTICLE / 2026-10-13
通讯设备机箱外壳的钣金件结构设计与装配精度控制
在5G基站、数据中心交换机等通讯设备制造现场,一个反复出现的装配问题值得关注:机箱外壳的钣金件在单件检验时尺寸合格,但批量组装时却频繁出现面板错位、螺钉孔对不上、盖板翘曲等状况。这类问题的根源往往不在单个零件的加工精度,而在于结构设计与装配公差链的系统性匹配。
一、通讯机箱结构设计中的三个隐性陷阱
通讯设备机箱外壳通常由底板、侧板、机柜面板、上盖等多个钣金件拼焊或螺钉连接而成。设计阶段若忽略以下细节,装配精度就难以保证:
- 折弯回弹补偿不足:1.5mm冷轧板在90°折弯时,实际回弹角约0.5°~1.5°,若展开系数未修正,累积到箱体对角线方向可产生1~2mm偏差。
- 基准面不统一:设计标注以理论中心为基准,而实际装配时工人以折弯边为定位基准,两套基准之间的转换误差被放大。
- 紧固件过孔间隙分配不合理:M4螺钉配Φ4.5过孔看似标准,但在6颗螺钉同时锁付的机柜面板上,总间隙量不足以吸收累积公差。
二、从激光切割到冲压成形的精度分配逻辑
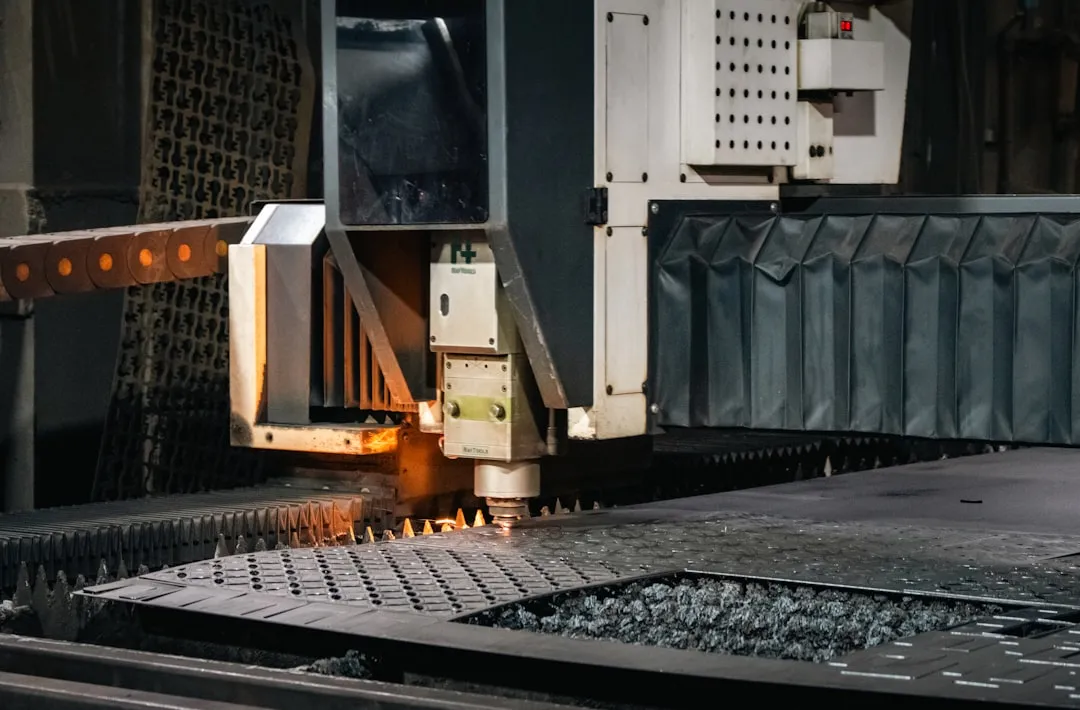
激光切割件的轮廓精度通常可达±0.05mm,远高于模具五金冲压件的±0.1~0.2mm。但装配精度不是由最高精度环节决定的,而是由最弱环节和公差链叠加方式决定的。实际生产中,建议将关键安装孔位交由激光切割保证位置度,而将翻边、加强筋等成形特征交由冲压模具完成,形成“激光定位+冲压成形”的混合工艺路线。
对于通讯设备中常见的19英寸标准机箱,对角线偏差应控制在0.8mm以内。这意味着单件钣金件的平面度需≤0.3mm/m,折弯角度公差需≤±0.3°。
焊接变形:被低估的精度杀手
通讯机箱侧板与底板的连接若采用连续焊,热输入量可达300~500J/mm,薄板焊接后的角变形常超过1mm。改用间断焊或压铆连接,配合焊接顺序的对称化设计,可将变形量压缩至0.3mm以内。
三、装配精度控制的三个可执行建议
- 建立公差链分析表:从激光切割件下料→折弯→焊接→喷涂→装配,逐环节标注尺寸偏差范围,识别贡献率最大的环节优先改善。
- 采用浮动连接结构:在机箱外壳与机柜面板的连接处,一侧用圆孔、另一侧用腰形孔,配合压铆螺母,可吸收0.5~1mm的装配偏差。
- 首件三坐标检测+检具快检结合:首件用三坐标测量机验证全尺寸,批量生产时用专用检具控制关键安装孔位,兼顾精度与效率。
通讯设备向高密度、轻量化方向演进,对钣金件的结构刚性和装配一致性提出了更高要求。设计端与工艺端的数据打通,比单纯提高某一环节的加工精度更能解决实际问题。