ARTICLE / 2026-10-28
机箱外壳与机柜面板的钣金结构设计要点及装配精度保障
在服务器机柜、工控机箱与电力控制柜的实际交付中,钣金结构的合理性与装配精度往往直接决定整机的EMC性能、散热风道效率以及现场安装的返修率。很多项目在样机阶段表现良好,一到批量生产就出现门板下垂、面板段差、螺钉孔错位等问题,根源多半不在加工设备,而在设计阶段的工艺规划与公差链分配。昆山钣源冲压技术有限公司在长期配套电子设备外壳制造中,积累了一些可落地的经验,下面从结构设计到精度保障展开讨论。
一、钣金结构设计的三个关键控制点
机箱外壳与机柜面板属于典型的框架+覆盖件结构,设计时要优先考虑折弯展开的合理性。折弯半径与板厚的关系通常建议控制在R≥t(t为板厚),过小的内圆角会在折弯外表面产生微裂纹,尤其对冷轧SPCC板与镀锌板更为敏感。与此同时,折弯边高度需大于板厚的3倍加上弯曲半径,否则折弯机上模无法压紧,角度回弹难以控制。
另一个容易被忽视的点是止裂槽与工艺缺口的设置。面板四角、散热窗口转角处若直接折弯,应力集中会导致开裂。合理的做法是在转角处增加R0.5~R1的圆角或开设宽度不小于板厚的止裂槽。对于需要激光切割件成形的复杂面板,切割轮廓的尖角同样应做圆角过渡,减少后续折弯的变形风险。
二、装配精度的公差链分配方法
机柜面板装配后出现段差,常见原因是公差累积没有被有效收敛。一个典型的门板装配链包含:框架焊接变形、铰链安装孔位置度、门板折弯角度误差、面板冲压孔位偏差。若每一环都按±0.2mm控制,累积后可能达到±0.5mm以上,视觉上就非常明显。
实操中建议采用基准统一原则:以框架的定位销孔为装配基准,门板与面板的安装孔以同一基准标注,避免链式标注。对于五金冲压件,可在模具上设置工艺定位孔,后续折弯与焊接均以此为基准,将关键配合尺寸控制在±0.1mm以内。下表为常见控制项的经验对比:
- 常规做法:链式标注,累积公差±0.4~0.6mm,门板段差肉眼可见
- 优化做法:统一基准+工艺孔定位,关键尺寸±0.1~0.15mm,段差控制在0.2mm以内
- 铰链安装:采用腰形孔+可调铰链,补偿焊接变形带来的±0.3mm偏移
三、工艺选择对精度的影响
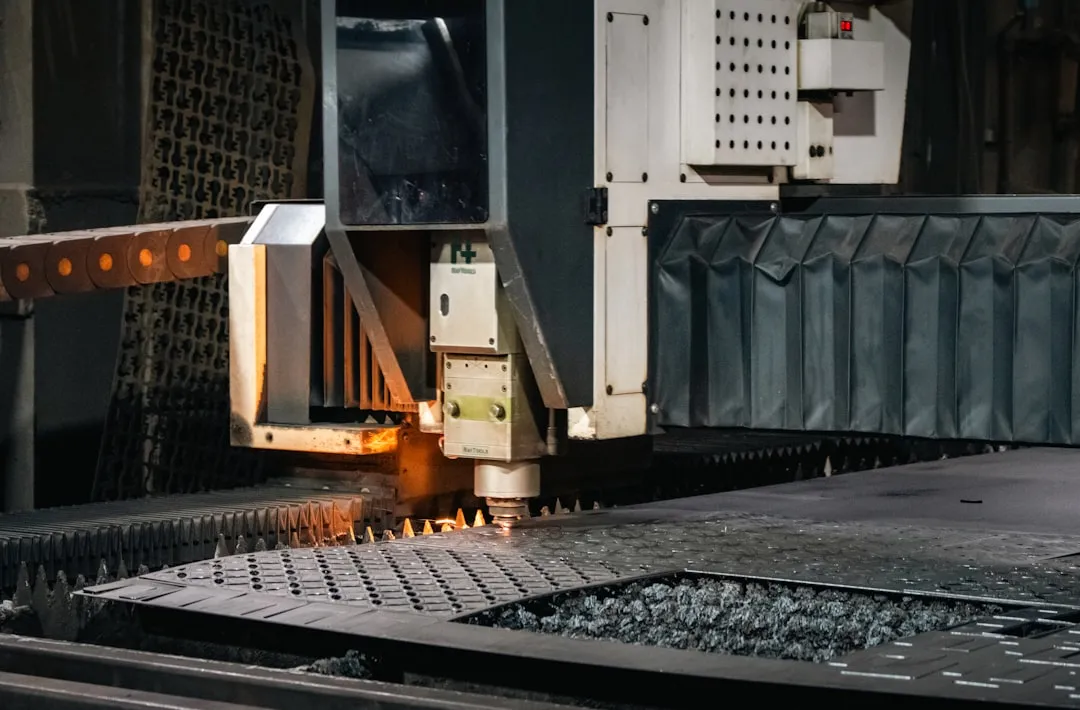
激光切割件在面板类零件上优势明显,切缝窄、热影响区小,孔位精度可稳定在±0.05mm,适合散热孔阵列与异形窗口的加工。但激光切割后板边缘存在轻微氧化层,若后续需要折弯,建议对折弯线区域做打磨或选择带保护气体的切割工艺,避免折弯时氧化皮脱落影响外观。五金冲压件则在批量一致性上更有优势,级进模生产的小型支架、安装板,孔位重复精度可控制在±0.03mm,适合大批量配套。
焊接框架的精度保障更多依赖工装。机柜框架焊接时使用刚性定位工装,焊后自然冷却再脱模,可有效减少扭曲变形。对精度要求高的机柜,可在焊接后进行退火去应力处理,再进行机加工修正安装面,这一流程虽然增加成本,但对高端工控与医疗设备机箱是值得的投入。
机箱外壳与机柜面板的精度保障,本质上是设计、模具、工艺与装配基准的系统配合。把公差链算清楚、把基准定统一、把折弯与切割的工艺边界摸透,批量交付的一致性才有基础。昆山钣源冲压技术有限公司在钣金件、机箱外壳与机柜面板的配套加工中,持续围绕这些细节做工艺优化,欢迎业内同行交流探讨。