CATALOG ENTRY
昆山钣金件加工精度控制要点与检测标准详解
在长三角制造业的版图上,昆山钣源冲压技术有限公司的车间里,一批批机箱外壳与机柜面板正经历着从冷轧钢板到精密组件的蜕变。客户常问:为什么不同供应商的钣金件报价差30%,精度却可能差出三个等级?答案往往藏在那些看不见的工艺参数与检测细节里。
精度失控的三大隐形杀手
冲压车间的老技师都清楚,钣金件尺寸波动很少是单一因素所致。模具磨损不均、回弹补偿失效以及温漂累积是三个最常见的元凶。以1.5mm厚的SGCC冷板为例,若连续冲压超过5000次而未做刃口检查,毛刺高度可能从0.03mm攀升至0.15mm——这直接导致机箱外壳拼缝处的间隙超标。
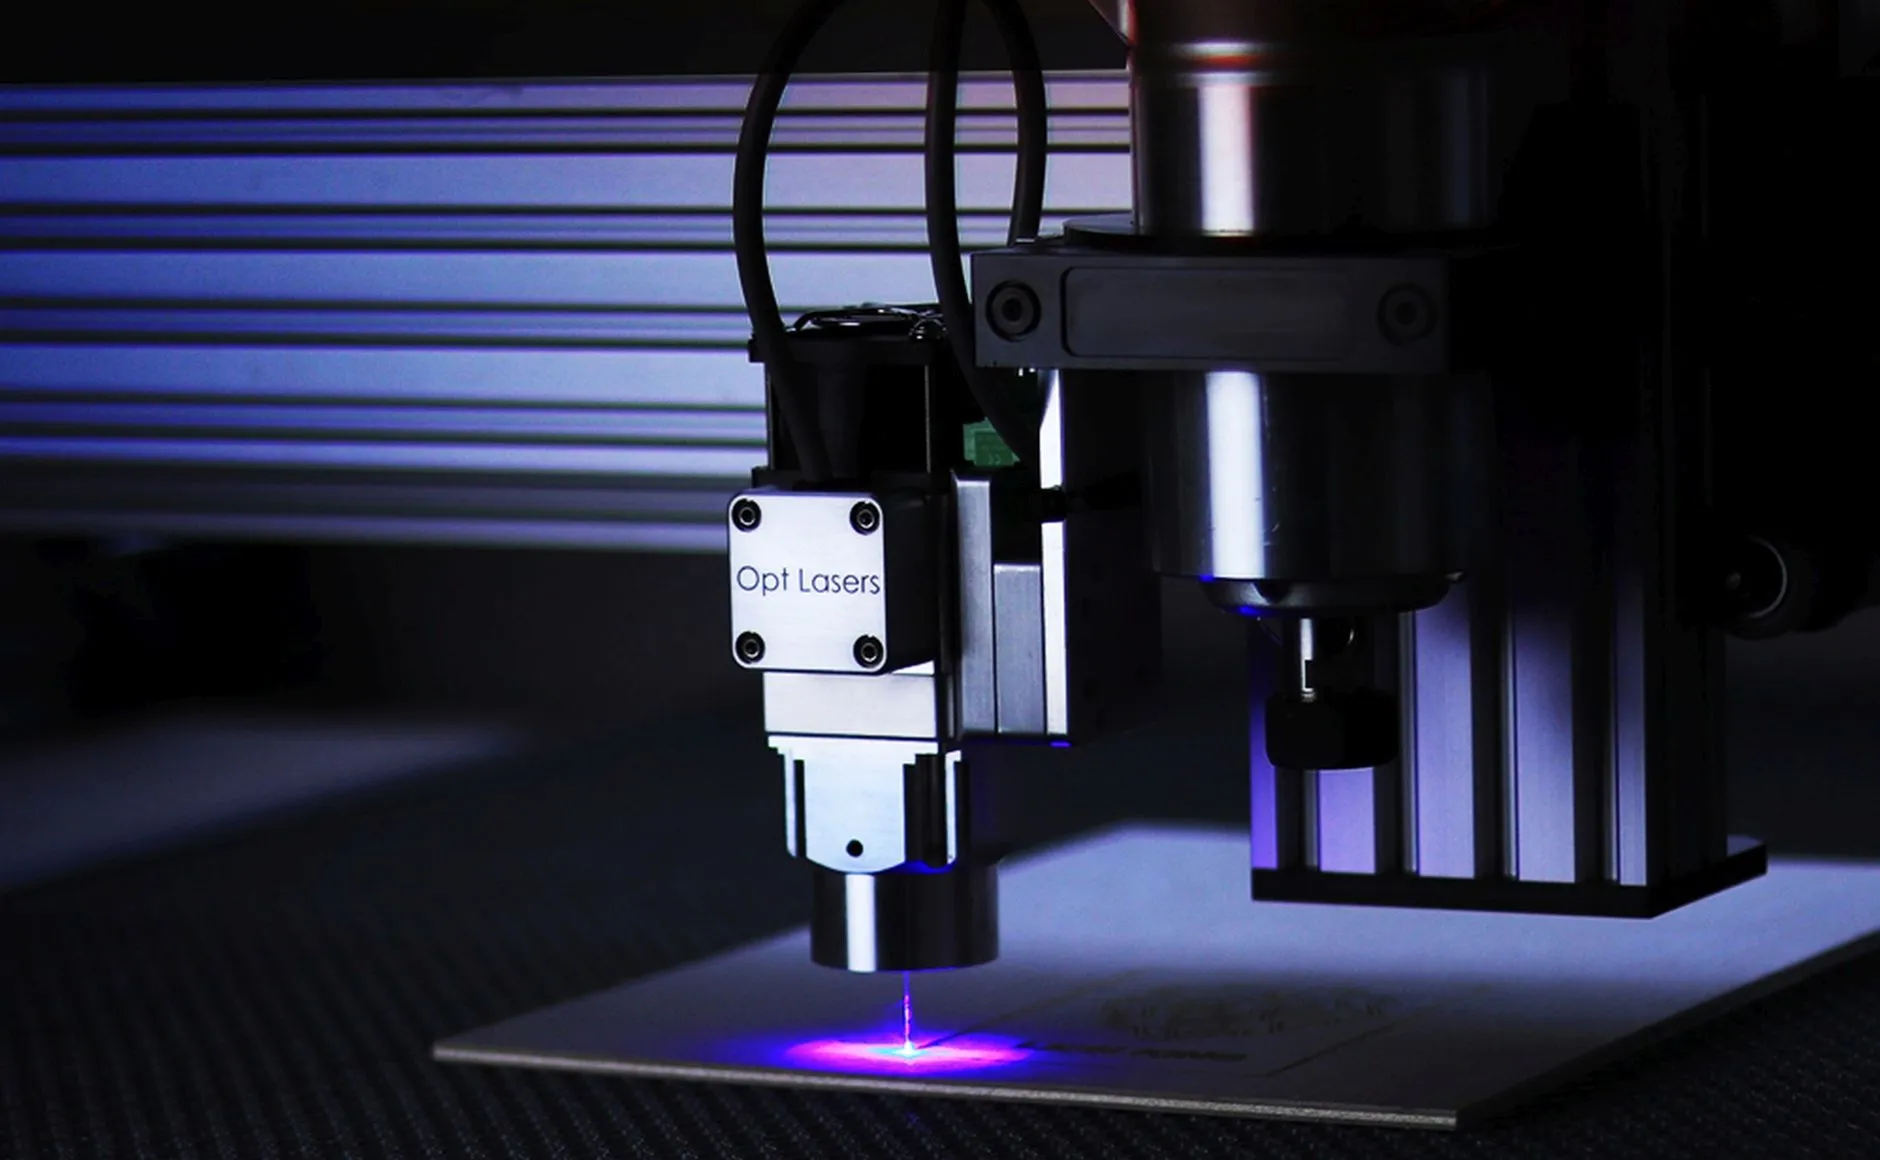
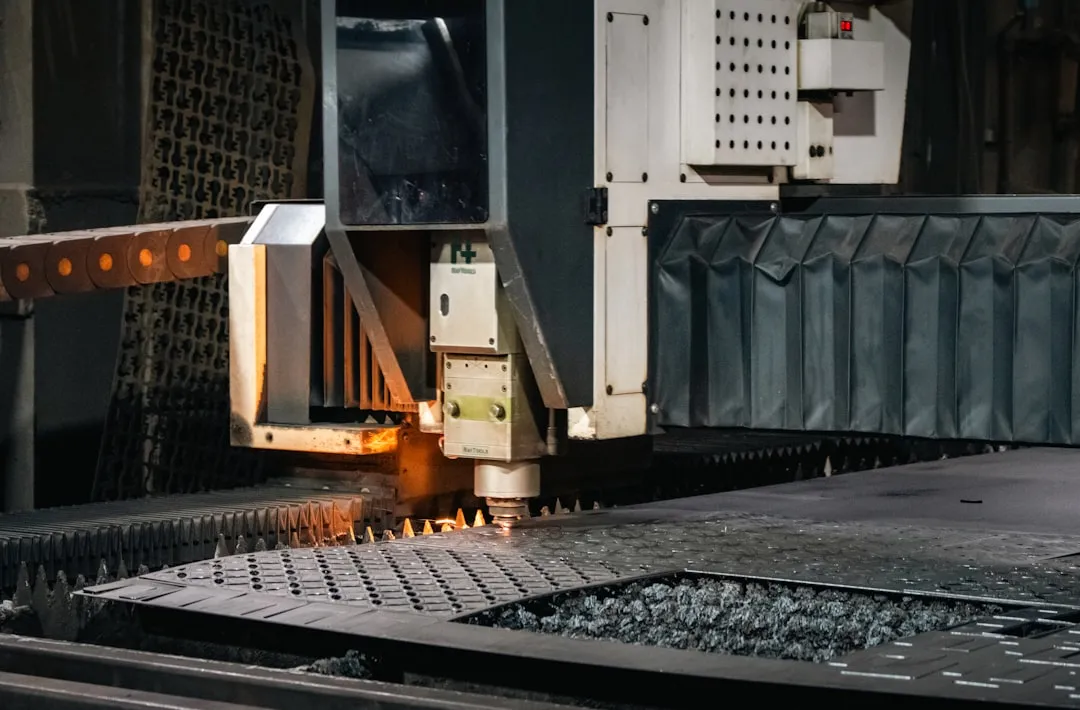
激光切割环节的焦点位置偏移同样致命。光束焦点若偏离材料表面0.2mm,切割断面粗糙度Ra值会从6.3μm恶化到12.5μm,后续折弯时的应力集中点便在此埋下隐患。
从源头锁死公差带的工艺对策
在昆山钣源,我们为五金冲压件建立了「三级补偿机制」:首件全尺寸检测后,依据回弹仿真数据反调模具型面;每200件抽取一件做关键孔位CPK分析;每批次结束前复核模具磨损量。这套流程将机柜面板的定位孔距公差稳定控制在±0.05mm以内——比国标GB/T 13914的m级精度还收紧了一半。
- 激光切割件的焦点补偿采用随动式电容传感器,每0.5秒自动校准一次焦距,确保断面垂直度误差≤0.1mm
- 折弯工序引入角度补偿表,针对不同板材厚度(0.8~3.0mm)预设回弹系数,并配合CNC液压折弯机的压力闭环
- 所有钣金件在出货前须通过蓝光扫描比对CAD数模,全尺寸偏差云图自动生成报告
检测标准:不止于卡尺与千分尺
很多同行还在依赖游标卡尺抽检,而昆山钣源对机箱外壳的检测已升级到「双轨制」:在线100%激光轮廓扫描捕抓轮廓度偏差,离线三坐标抽检复核关键装配尺寸。例如,服务器机柜面板上宽度600mm的矩形开口,其对角线差被要求控制在0.8mm以内——这个数值直接决定了后续密封条的贴合效果。
表面质量检测同样有量化标尺。对于拉丝不锈钢材质,我们用光泽度仪在60°入射角下测量,要求AS值稳定在120~140GU区间;涂层附着力则通过百格测试,达到4B级以上才算合格。
实践建议:给采购与工艺人员的四点提醒
- 签技术协议时,把钣金件的毛刺方向、切断面比例(光亮带≥1/3料厚)写进附页,避免后期扯皮
- 新开模具务必要求供应商提供CPK≥1.33的过程能力报告,而非仅看首件合格
- 涉及激光切割件时,确认材料批号与氮气纯度记录——氧气含量波动超过0.5%就会改变断面颜色和粗糙度
- 每批到货留样,在标准温湿度环境(23℃±2℃,RH50%)下放置24小时后再复测,排除环境应力干扰
从粗糙的五金冲压件到高精度的机柜面板,每一次精度跃升背后都是对工艺细节的偏执。昆山钣源冲压技术有限公司在服务自动化设备、通讯机柜等客户的过程中发现:当检测数据真正流回生产端并驱动参数调整时,良品率提升往往不是几个百分点,而是成倍的改变。未来,随着在线SPC系统与模具寿命预测的深度结合,钣金加工的「一次合格率」将逼近99%——那才是制造应有的模样。