CATALOG ENTRY
昆山钣金加工厂:机箱外壳冲压工艺与精度控制要点
在长三角制造业集群中,昆山钣金加工早已不是简单的“敲敲打打”。客户对机箱外壳、机柜面板的精度要求,往往以丝为单位。我们昆山钣源冲压技术有限公司每天处理的五金冲压件,从通讯机柜到医疗设备外壳,每一批订单都在考验工艺体系的稳定性。今天不聊虚的,直接拆解冲压环节里那些决定成败的细节。
机箱外壳冲压:材料回弹是头号敌人
做机箱外壳的同行都有体会,冷轧板或镀铝板在冲压后,内应力释放导致的回弹量,轻则影响装配缝隙,重则让整个面板变形。我们的做法是补偿模具设计——根据材料厚度和折弯角度,在凸模上预置0.1°~0.3°的回弹角。比如1.5mm厚的SPCC板,90度折弯时实际回弹约0.8°,模具就得预先做成89.2°。这个数据不是拍脑袋,是每批次材料抽检后修正的。
另外,压边力曲线控制同样关键。连续冲压时,液压垫压力波动超过±5%,拉深件壁厚就会不均匀。我们设备上装了压力传感器,每0.1秒采样一次,闭环调整。这样出来的机柜面板,平面度能稳定在0.15mm以内,这个指标在行业内算是比较硬的了。
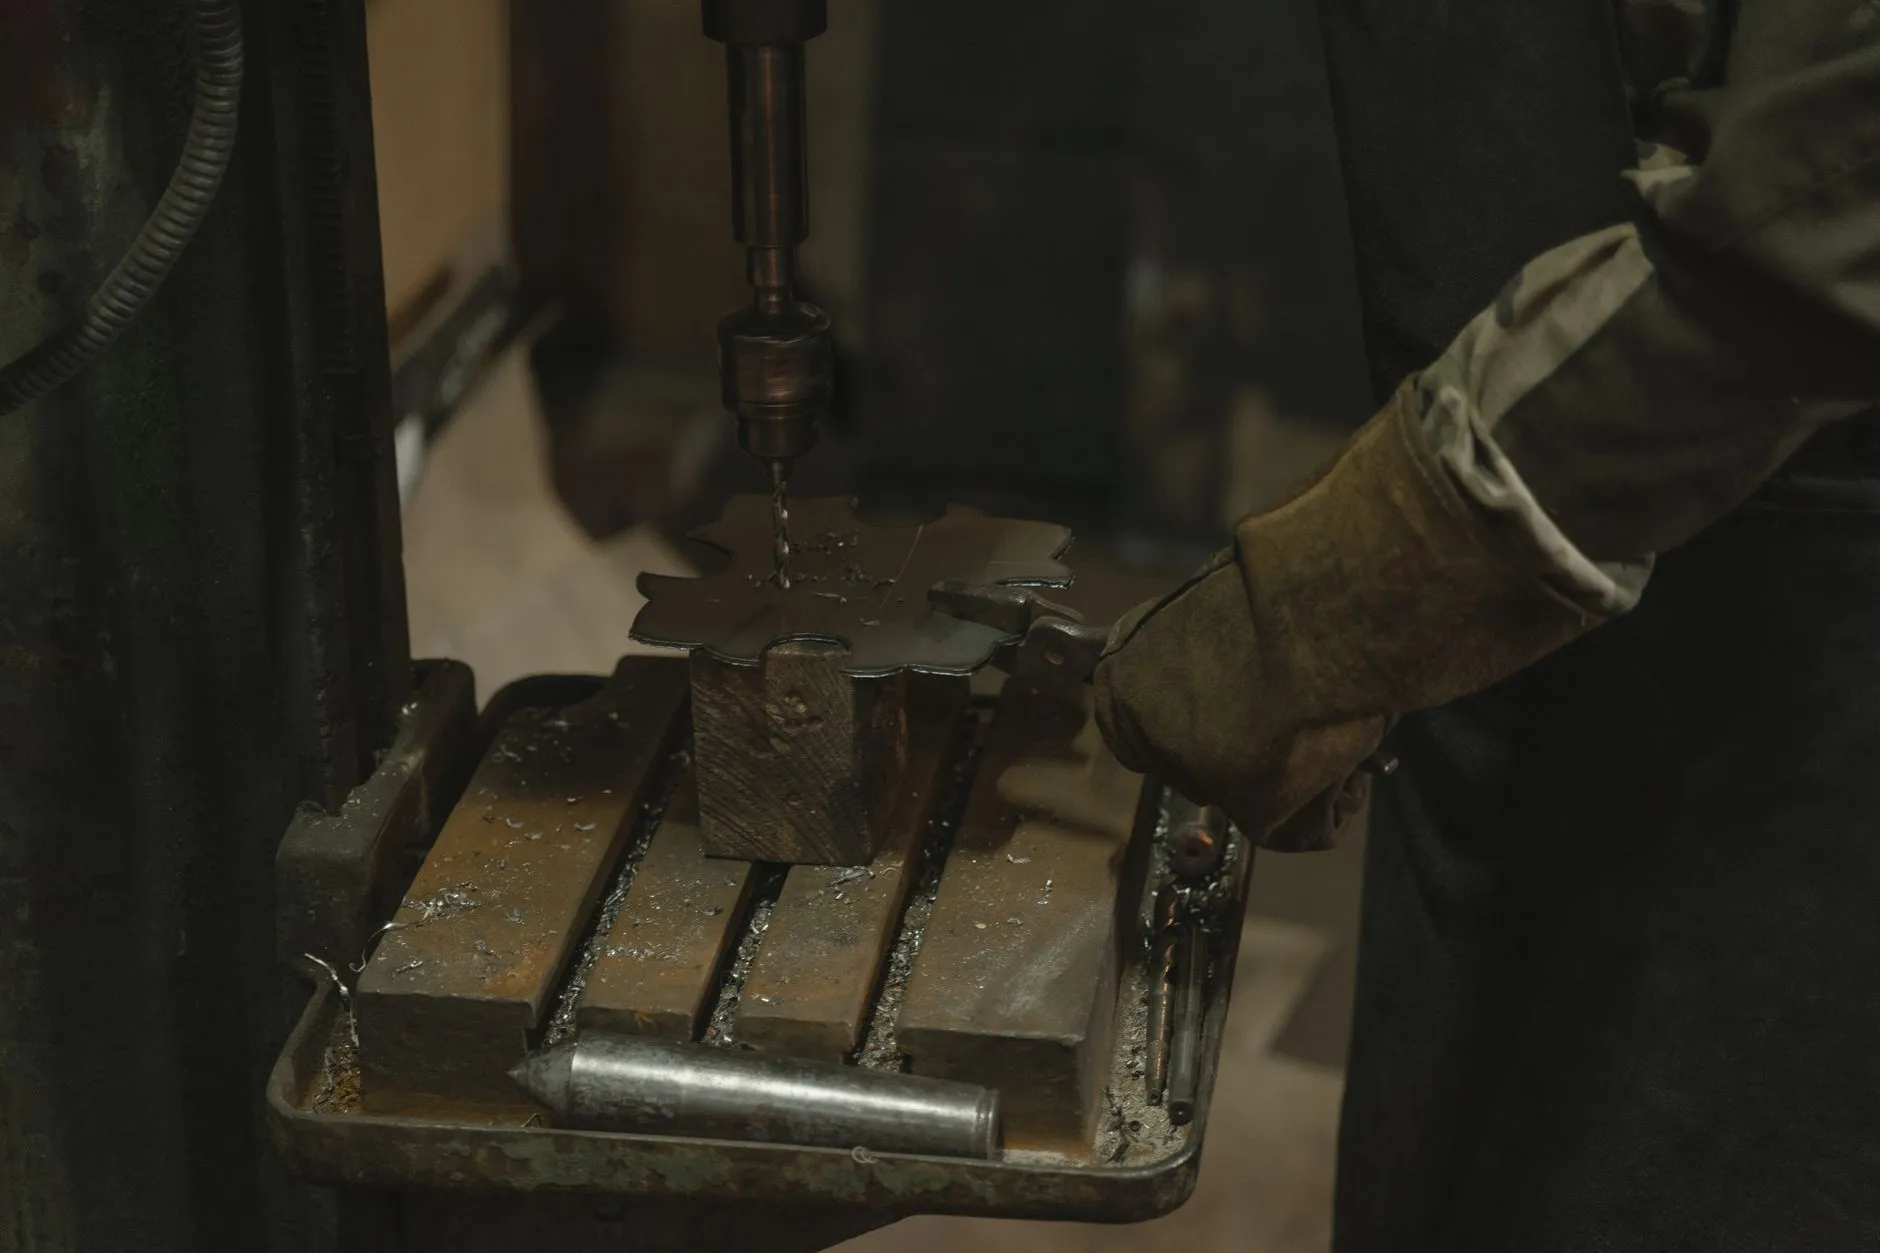
机柜面板的精度,靠的是模具与设备的双重匹配
很多工厂只盯着设备吨位,忽略了模具导柱间隙。对于机柜面板这类大平面、多孔位的钣金件,我们要求模架导柱间隙控制在0.015mm以内,并且每两万冲次后复测一次。冲头与凹模的单边间隙,则按材料厚度的4%~6%选取。举个实例:2.0mm的SGCC板,间隙取0.09mm,冲出来的孔径公差能保持在±0.05mm,毛刺高度小于0.05mm,这直接决定了后续激光切割件与冲压件的拼接是否顺畅。
当然,光靠模具还不够。设备平行度如果超过0.02mm/m,再好的模具也白搭。我们每季度用激光干涉仪校正一次冲床台面,确保长期稳定性。这也是为什么客户反馈,我们供应的五金冲压件在批量装配时,互换性明显优于一些小作坊。
工艺排布:激光切割与冲压的协同策略
别把所有工序都堆给冲压。对于机箱外壳上那些散热孔阵列、异形走线槽,用激光切割件来做反而效率更高、断面质量更好。我们的经验是:外形简单、批量大的主结构用连续模冲压;而小批量、高精度的定位孔或装饰孔,则交给光纤激光切割机,切缝可控制在0.1mm内。
这样混排的好处很直接:模具寿命延长约30%,因为减少了尖角部位的冲击载荷;同时,激光切割件的无应力切断特性,避免了冲压剪切带来的微裂纹。目前我们车间里,大约四成的机柜面板订单采用这种“冲压+激光”复合工艺,交货周期缩短了2天。
- 材料利用率:冲压废料可回收,激光切割套料软件让排样紧凑度提升至85%以上。
- 表面处理衔接:冲压件去毛刺后直接上喷涂线,激光切割件则需轻微打磨氧化层,两者节奏需协调。
一个真实案例:某数据中心机柜外壳项目
去年有个订单,客户要求机柜面板的安装孔位置度公差±0.08mm,而且要保证3000件一致。我们采用级进模,步距精度控制在±0.003mm(用慢走丝加工模芯),同时把激光切割件的加强筋点焊工序前移。最终,首件全尺寸检测通过,批量生产的CPK值稳定在1.67以上。客户后来告诉我们,这个钣金件在整机装配时,无需任何修锉,直接上螺丝。
说到底,机箱外壳的冲压精度,是材料、模具、设备、环境四者的合力。昆山钣源冲压技术有限公司在这条路上走了十几年,深知每一个0.01mm的背后,都是对工艺纪律的敬畏。如果您正在寻找稳定的五金冲压件供应商,或者对激光切割件与冲压工艺的配合有疑问,欢迎带着图纸来聊聊——我们更愿意用实际试模数据说话。