CATALOG ENTRY
昆山钣金件加工精度等级及适用场景分析
在设备制造和电子通讯领域,钣金件从来不是配角。机箱外壳的刚度、机柜面板的平整度、五金冲压件的尺寸一致性,每一项都直接决定整机装配效率和终端产品的使用寿命。然而,许多采购方在图纸标注阶段就埋下了隐患——要么精度要求过剩导致成本失控,要么标注模糊导致批量退货。今天,我们从加工误差的底层逻辑出发,聊聊精度等级这件事。
精度不是越高越好,而是越匹配越好
钣金加工的精度受材料回弹、模具磨损、热变形三重因素叠加影响。以常见的冷轧钢板为例,厚度1.5mm的板材在激光切割时,切缝宽度通常控制在0.15-0.2mm,但热影响区造成的边缘硬度变化会让后续折弯产生±0.3mm的偏差。如果设计人员不理解这些物理特性,盲目标注IT7级公差,加工厂只能靠反复校形来凑数,成本翻倍不说,应力集中反而让机箱外壳更容易疲劳开裂。
我们的经验是,钣金件精度等级应分区域定义。比如机柜面板的安装孔位、门板铰链孔,这类功能面需要严格公差(±0.1mm以内);而大面积的平面区域,平整度要求0.5mm/m即可满足视觉与装配需求。把精度花在刀刃上,才是成本控制的正解。
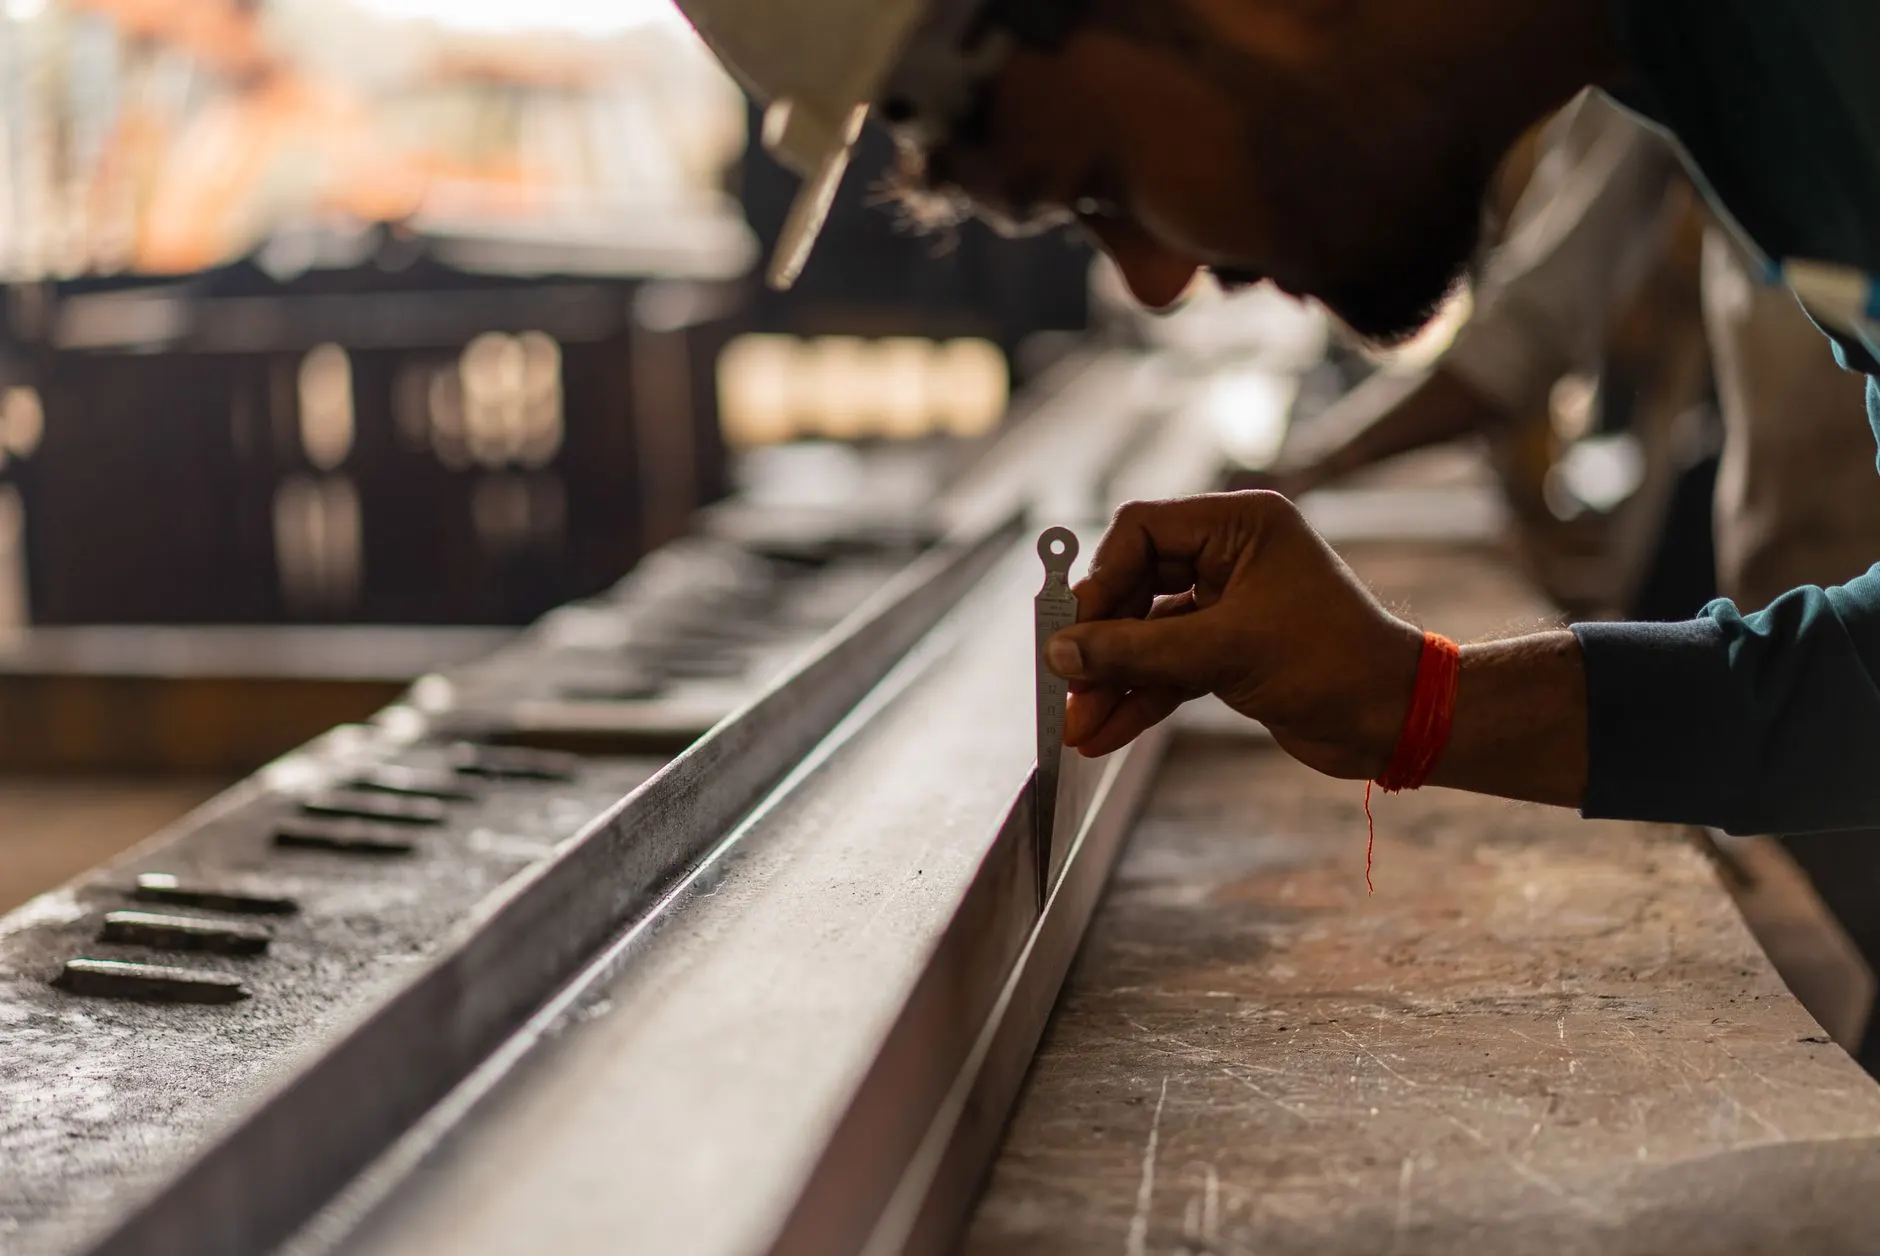
三种典型精度档位的实际应用
根据昆山钣源冲压技术有限公司近五年的加工数据统计,我们建议客户按以下三档来定义图纸:
- 经济级(±0.5mm):适用于内部加强筋、安装支架、非外观面五金冲压件。这类零件不参与精密配合,冲压模具一次成型即可,效率最高。
- 标准级(±0.2mm):机箱外壳的折弯边、螺丝过孔、通风百叶窗。激光切割件配合数控折弯,能稳定达到此公差,这也是目前订单占比最高的等级。
- 精密级(±0.05mm):机柜面板的液晶屏开孔、定位销孔、导轨安装面。需要激光切割后增加一道精修工序,或者使用高精度模具冲压,单件成本约上浮40%。
- 图纸上必须明确标注基准面,未标基准的精度要求等于没标,加工厂只能凭经验猜测。
- 对机柜面板这类外观件,除了尺寸公差,还应注明平面度与划伤标准,这比尺寸精度更影响客户感知。
- 小批量试制阶段,优先选择激光切割件而非冲压模具,避免前期投入沉没。
- 询价时提供3D数模与2D公差图,两者不一致时,以2D为准——这能省掉一半的沟通成本。
值得注意的是,精密级并非万能解药。当板材厚度超过3mm时,材料回弹的非线性会让精密公差变得极难控制,这时候改用焊接后二次加工反而是更务实的方案。
从图纸到成品的精度控制链条
很多采购困惑:为什么同一张图纸,不同供应商报价差30%?答案就在工艺路线的选择上。以激光切割件为例,光纤激光切割机切割1mm不锈钢,定位精度可达±0.03mm,但实际交付的零件还要经过搬运、去毛刺、折弯等工序。我们的做法是,在切割工序预留0.1mm的修边余量,折弯后再用CNC精铣基准面——虽然多一道工序,但能确保机箱外壳的装配基准统一。
另外,模具寿命与精度衰减的关系常被忽视。一副冲压模具在10万次冲程内,刃口磨损量约0.02mm,这会导致五金冲压件的外形尺寸缓慢偏移。因此,批量超过5万件的订单,我们会在图纸上额外标注SPC控制要求,每2小时抽检一次关键尺寸,一旦发现均值偏移立即修模。这种动态管理,比单纯追求初始精度更有实际意义。
给采购与设计人员的四条实操建议
回到精度等级的选择本质,它其实是产品定位与制造成本之间的天平。昆山钣源冲压技术有限公司在为客户定制机箱外壳和机柜面板时,始终坚持一个原则:用数据说话,用工艺验证。每一批五金冲压件出厂前,我们都会附上三坐标检测报告,让精度要求看得见、查得到。
加工技术永远在进步,但精度服务于功能这一逻辑不会变。如果你正在为某个钣金件的公差标注犹豫不决,不妨把图纸发给我们,从工艺可行性角度帮你重新审视一遍——这比单纯在电脑上调整公差标注要靠谱得多。