CATALOG ENTRY
机柜面板与机箱外壳定制加工中钣金冲压工艺的选择
同样的图纸,为什么冲出来的机柜面板总差那么一点?
在机柜面板和机箱外壳的定制加工里,我们经常遇到客户拿着图纸来问:“同样的材料,同样的厚度,为什么之前那家厂做出来的钣金件,折弯处总有裂纹,或者孔位对不上?”
这背后往往不是机床精度的问题,而是冲压工艺路线选错了。钣金冲压不是简单的“一压了之”,从模具设计到工序编排,每一步都在决定成品的寿命与装配精度。
冲压与激光切割:不是替代,而是配合
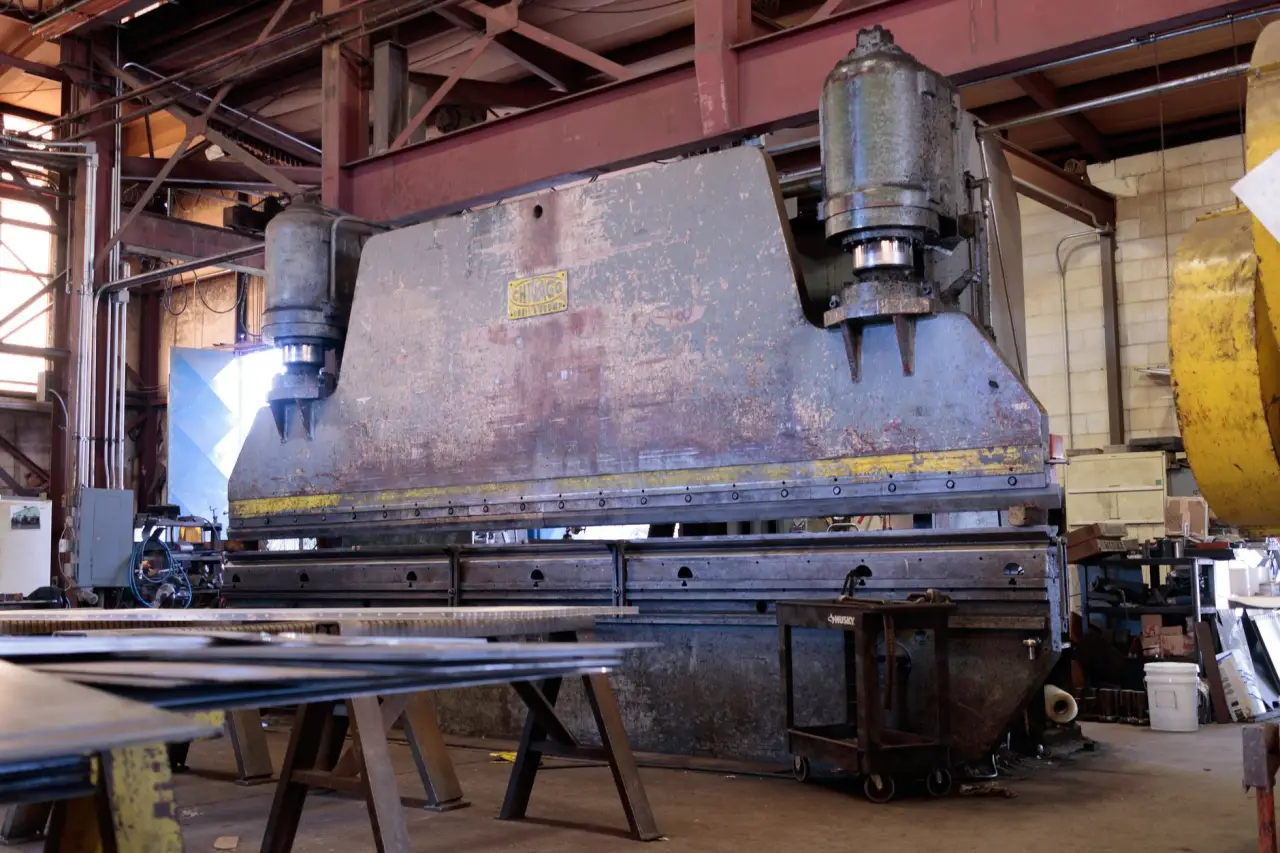
很多工程师习惯性认为,激光切割件精度高,那就全部用激光切。但实际在机箱外壳加工中,五金冲压件在批量一致性上的优势,是激光无法替代的。激光切割适合打样和厚板异形,但一旦涉及到批量生产,冲压的效率——每分钟几十次的高速冲裁——是激光的数十倍。
以我们昆山钣源冲压技术有限公司的经验来看,合理的做法是:
外形复杂、小批量的用激光切割件;结构对称、需要翻边或沉孔的用冲压模具。两者结合,既能控制成本,又能保证尺寸稳定。
工艺选择的核心:看三个维度
具体到机柜面板这类外观件,我们一般从三个维度判断用哪种工艺:
- 公差等级:普通冲压能做到±0.1mm,精冲能达到±0.03mm,激光切割在薄板上也能达到±0.05mm,但热影响区会改变材料边缘硬度。
- 表面要求:机柜面板常做拉丝或喷涂,冲压件的断面光亮带占比高,喷涂后不易显现橘皮纹;激光切割边缘有细微熔渣,打磨成本反而更高。
- 结构特征:需要压铆螺母、百叶窗、加强筋的钣金件,必须用模具一次成型,激光切割只能切平面,后续还得补工序。
比如我们最近帮一家通讯设备厂商做1U机箱外壳,面板上有26个散热孔和4个沉头孔。如果全用激光切割,单件节拍约3分钟;改用复合模冲压后,节拍压缩到15秒,且孔位一致性从±0.15mm提升到±0.05mm,装配时不再需要人工修锉。
别忽视模具寿命和材料回弹
五金冲压件还有一个隐性成本——模具维护。不少客户只看单件报价,忽略了模具寿命。对于2mm以下的冷轧板,CR12MoV模具钢冲压寿命通常在30万次以上;但如果材料换成了304不锈钢,同样的模具寿命可能打六折。这时候,激光切割件反而更划算,因为无需摊销模具费。
另外,不锈钢机柜面板冲压后回弹量比碳钢大0.2-0.4°,需要在模具设计时做负回弹补偿。我们内部的经验值是:先做CAE模拟,再试模修正,不能直接按图纸开模。
建议:按批量与精度画一条分界线
如果您的钣金件年需求量在5000件以下,且形状不规则,建议优先考虑激光切割件+折弯的工艺组合;如果超过2万件,且结构对称、孔位多,那模具冲压的优势会非常明显。
当然,最稳妥的方式是找一家同时具备两种能力的供应商——比如我们,既能做激光切割打样,也能快速切换冲压量产,避免来回转厂带来的公差累积。
您在规划机箱外壳项目时,不妨把图纸发给我们做一次工艺评估,我们会从材料利用率、模具分摊、节拍效率三个角度给您算一笔明白账。