CATALOG ENTRY
机箱外壳定制加工中钣金冲压工艺的关键环节分析
电子设备迭代速度越来越快,机箱外壳的结构复杂度与精度要求也在同步攀升。不少客户拿着三维图纸找到我们时,最关心的问题往往集中在两点:一是薄壁大平面结构如何避免冲压回弹,二是批量交付时如何保证每一件钣金件的一致性。这两个问题,本质上都指向钣金冲压工艺中最核心的模具设计与材料控制环节。
坦白讲,行业里能做机箱外壳的厂家不少,但真正能把公差稳定控制在±0.1mm以内、同时兼顾表面良率的并不多。很多小型外协厂用简易模具凑合生产,前期看似省钱,后期却因为划伤、毛刺、尺寸超差导致整批退货,反而拉高了综合成本。昆山钣源在这条产线上深耕了十几年,我们更倾向于从工艺源头帮客户规避这些隐性风险。
一、模具设计与回弹补偿:机箱外壳的“隐形骨架”
机箱外壳这类产品,往往带有大面积平整面、多级折弯和密集的散热孔群。如果模具设计时没有针对板材厚度和屈服强度做回弹预补偿,折弯后角度很容易偏1°~2°,装配时就会露出明显缝隙。我们在处理SPCC、SGCC或铝板时,会先做CAE成型模拟,再结合试模数据微调凸凹模间隙。对于孔位密集的机柜面板,还会专门设计二次精修工序,确保网孔边缘无塌角、无毛刺。
另外,不少工程师容易忽略的一个细节是**料纹方向**。同一块钣金件,如果折弯线平行于轧制方向,开裂风险会显著增加。我们在排样时就会提前规划,把折弯线尽量垂直于材料轧制方向,这对提升五金冲压件的一次合格率帮助很大。
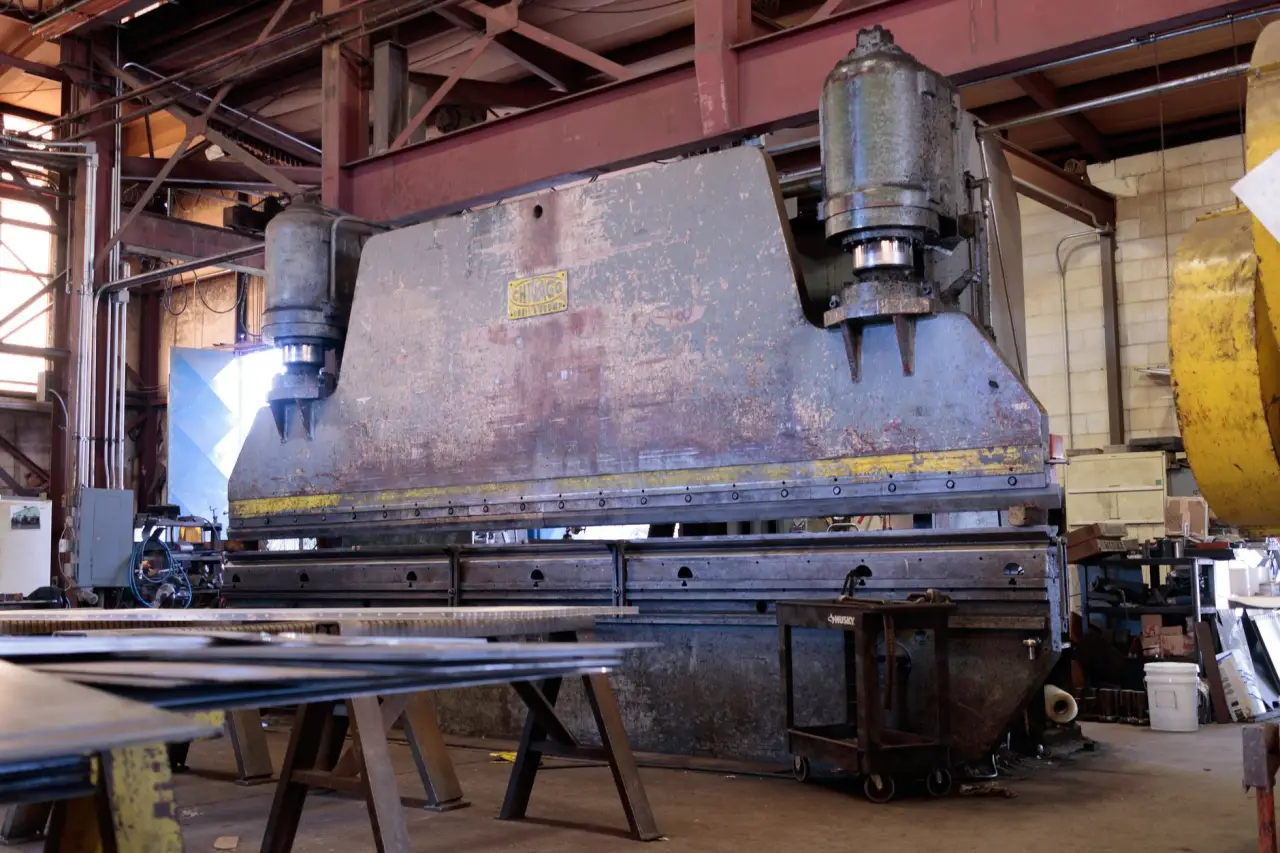
二、从激光切割到冲压:工艺路线的取舍逻辑
很多客户会问:既然有冲压模具,为什么还要用激光切割件?其实这两者并非替代关系,而是互补关系。激光切割适合打样、小批量或外形极其不规则的钣金件,无需开模、交期快;而冲压工艺一旦模具到位,效率就是激光切割的数十倍,适合千件以上的批量订单。
以我们承接过的某通信设备机箱外壳项目为例:前期客户用激光切割件完成30台样机验证,结构确认后转入冲压量产。整套模具包含落料、冲孔、折弯、压铆四道工序,节拍时间控制在12秒/件,单月稳定交付2万件,尺寸CPK值长期维持在1.33以上。这个案例也说明,成熟的工艺规划应该兼顾“打样灵活性”与“量产经济性”,而不是盲目追求某一端的极致。
三、选型指南:如何评估一家冲压厂的硬实力
挑选机箱外壳加工供应商时,建议从三个维度考察:
- 设备矩阵:是否同时拥有大吨位冲床(400T以上)、数控折弯机和激光切割设备,这决定了复杂工序能否一次完成,减少二次装夹误差。
- 表面处理配套:钣金件冲压后的去毛刺、拉丝、喷粉是否能在厂内闭环。外包表面处理往往是交期延误和品质波动的重灾区。
- 检测手段:是否配备三次元或至少是精度达0.02mm的检具。没有数据支撑的“凭手感”验收,在批量交付时风险极高。
昆山钣源在这三方面均投入了持续资源。我们不仅拥有全自动校平线和精密冲压设备,还建立了从来料检验到出货报告的完整追溯链。每一批机柜面板或五金冲压件,都能调出对应的材质报告与尺寸检测记录。
四、从单件加工到系统协作:应用前景与价值延伸
随着5G基站、新能源充电桩、边缘计算服务器等赛道持续放量,机箱外壳的需求正从标准矩形向异形、散热一体化结构演变。这对钣金件的材料利用率、轻量化和电磁屏蔽性能提出了更高要求。未来的竞争,将不再只是单工序的价格比拼,而是从激光切割件的快速响应,到冲压模具的寿命管理,再到后处理工艺的环保合规——整套价值链的协同能力。
昆山钣源冲压技术有限公司始终相信,好产品是规划出来的,不是检验出来的。如果您正面临机箱外壳或机柜面板的加工难题,欢迎提供图纸或样品,我们的工程师会在24小时内给出包含工艺路线与成本估算的专业建议。