CATALOG ENTRY
昆山钣金加工中激光切割件与五金冲压件的工艺衔接要点
激光切割与冲压衔接:钣金加工中的隐形分水岭
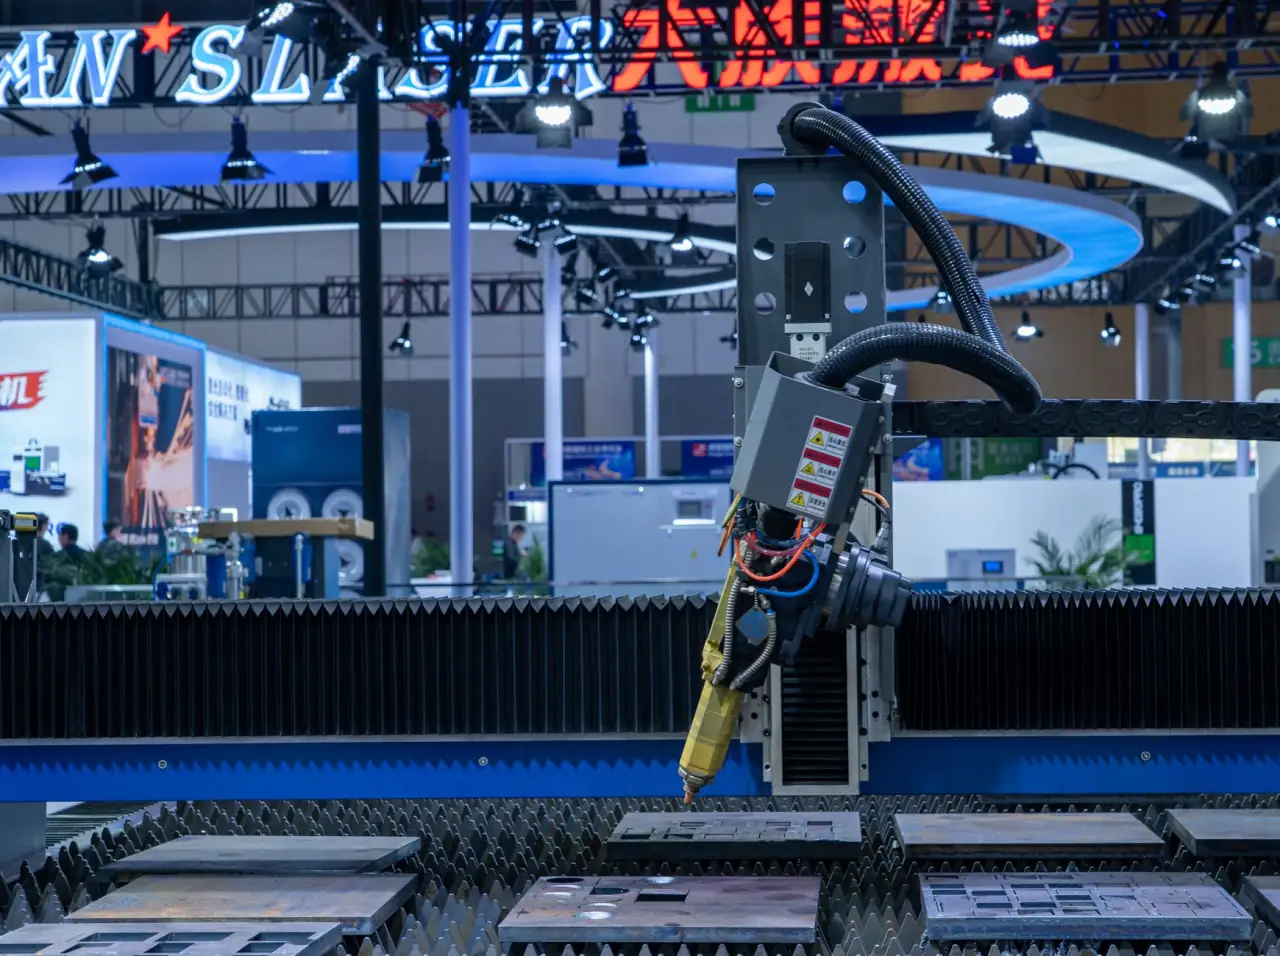
在昆山及长三角制造业集群中,越来越多的钣金件订单呈现出“复合工艺”特征——同一批次产品,既包含激光切割件,又涉及五金冲压件。许多工厂在切换工序时,常遭遇尺寸漂移或毛刺方向不一致的困扰,导致机箱外壳或机柜面板在装配阶段出现缝隙不均。问题根源往往不在单一工艺本身,而在于两种工艺的衔接逻辑被忽视了。
激光切割与冲压成形,本质上是对金属材料施加不同性质的应力。激光切割依靠热熔断分离材料,热影响区虽窄,但会在切口边缘形成微熔层;而五金冲压则依赖模具施加机械剪切力,断面自然形成光亮带与断裂带。若将两者混排在同一张料板上或同一批次加工,材料的内应力释放节奏截然不同。以1.5mm厚的冷轧钢板为例,激光切割后的板件在长度方向可能产生0.1~0.3mm的热收缩,而冲压件则因模具间隙不同产生弹性回弹,忽略这一差异直接拼焊,机柜面板的平面度将难以控制在0.5mm/㎡以内。
工艺编排的顺序逻辑与公差再分配
要解决衔接痛点,核心在于重新分配公差基准。激光切割件具备高灵活性,适合用于外形复杂、孔位密集的钣金件首道工序;而五金冲压件的优势在于大批量的一致性及成形效率,更适合承担折弯、拉伸等立体成形步骤。实践中的可靠做法是:先激光落料或开孔,后冲压成形。因为激光切割能保证外形尺寸的±0.1mm精度,为后续模具定位提供稳定基准;反之,若先冲压后切割,成形回弹会导致激光寻边困难,废品率往往上升5%以上。
值得注意的是,对于机箱外壳这类深腔件,若在冲压成形后再进行激光补切散热孔,必须预留二次定位工艺孔。我们通常建议在料带边缘设计两个直径3mm的圆孔,作为激光切割的视觉基准。否则,依靠工件边缘找边,会因冲压圆角的存在产生累积误差,最终影响通风口的对称度。
另一个常被低估的因素是毛刺方向的一致性管理。五金冲压的毛刺固定指向模具间隙大的一侧,而激光切割的毛刺则附着于下表面且方向随机。如果机柜面板需要做拉丝或喷涂处理,这两种毛刺形态会直接影响涂层附着力。经验数据表明,激光切割件在喷涂前若未进行去毛刺处理,其涂层附着力的附着力等级(划格法)往往只能达到2级,而经过精密冲压的工件则能稳定在0级或1级。
材料利用率与排样策略的博弈
从成本角度审视,激光切割件擅长处理多品种、小批量的钣金件订单,其排样灵活,可实现无模化生产;而五金冲压件则依赖模具分摊成本,在十万件以上的批量下,单件成本优势显著。衔接的智慧在于混合排样:将需要冲压成形的零件外形部分用激光切割完成,仅保留关键的成形工步在冲床完成。这样既减少了模具的复杂程度(例如省去修边冲孔工位),又利用了冲压的高效成形能力,尤其适用于服务器机箱外壳这类结构件,整体模具费用可下降20%~30%。
针对有高导电或导热需求的钣金件(如铜排、铝制散热片),激光切割产生的热影响区会改变材料局部硬度,若后续冲压折弯处恰好经过热影响区,极易产生微裂纹。此时务必调整切割参数(如降低功率至80%,提高切割速度15%),或改用氮气切割以抑制氧化层生成。
在实际生产中,昆山钣源冲压技术有限公司的工艺团队建议客户建立“首件全尺寸链检测”制度——所有激光切割件与五金冲压件在进入下一道工序前,需使用同一套检具,并记录激光路径方向与冲压方向的重合度数据。这不仅仅是质量控制,更是为后续的自动化焊接或铆接提供稳定的数据支撑。
归根结底,激光切割与冲压并非替代关系,而是互补共生的伙伴。把握好热应力与机械应力的平衡点,尊重每种工艺的物理极限,机箱外壳到机柜面板的每一件钣金件,都能在两种工艺的接力中实现精度与效率的和谐统一。