CATALOG ENTRY
昆山钣金加工中激光切割件与五金冲压件的精度控制要点
在昆山及长三角制造业密集区,钣金加工早已从“粗放下料”转向“微米级博弈”。许多终端客户在验收机箱外壳或机柜面板时,常遇到装配缝隙不均、螺钉孔位偏移、折弯边缘开裂等问题——这些表象背后,往往不是单一工序的失误,而是激光切割件与五金冲压件在精度控制逻辑上的根本差异被忽视了。
切割与冲压:两种截然不同的“成形哲学”
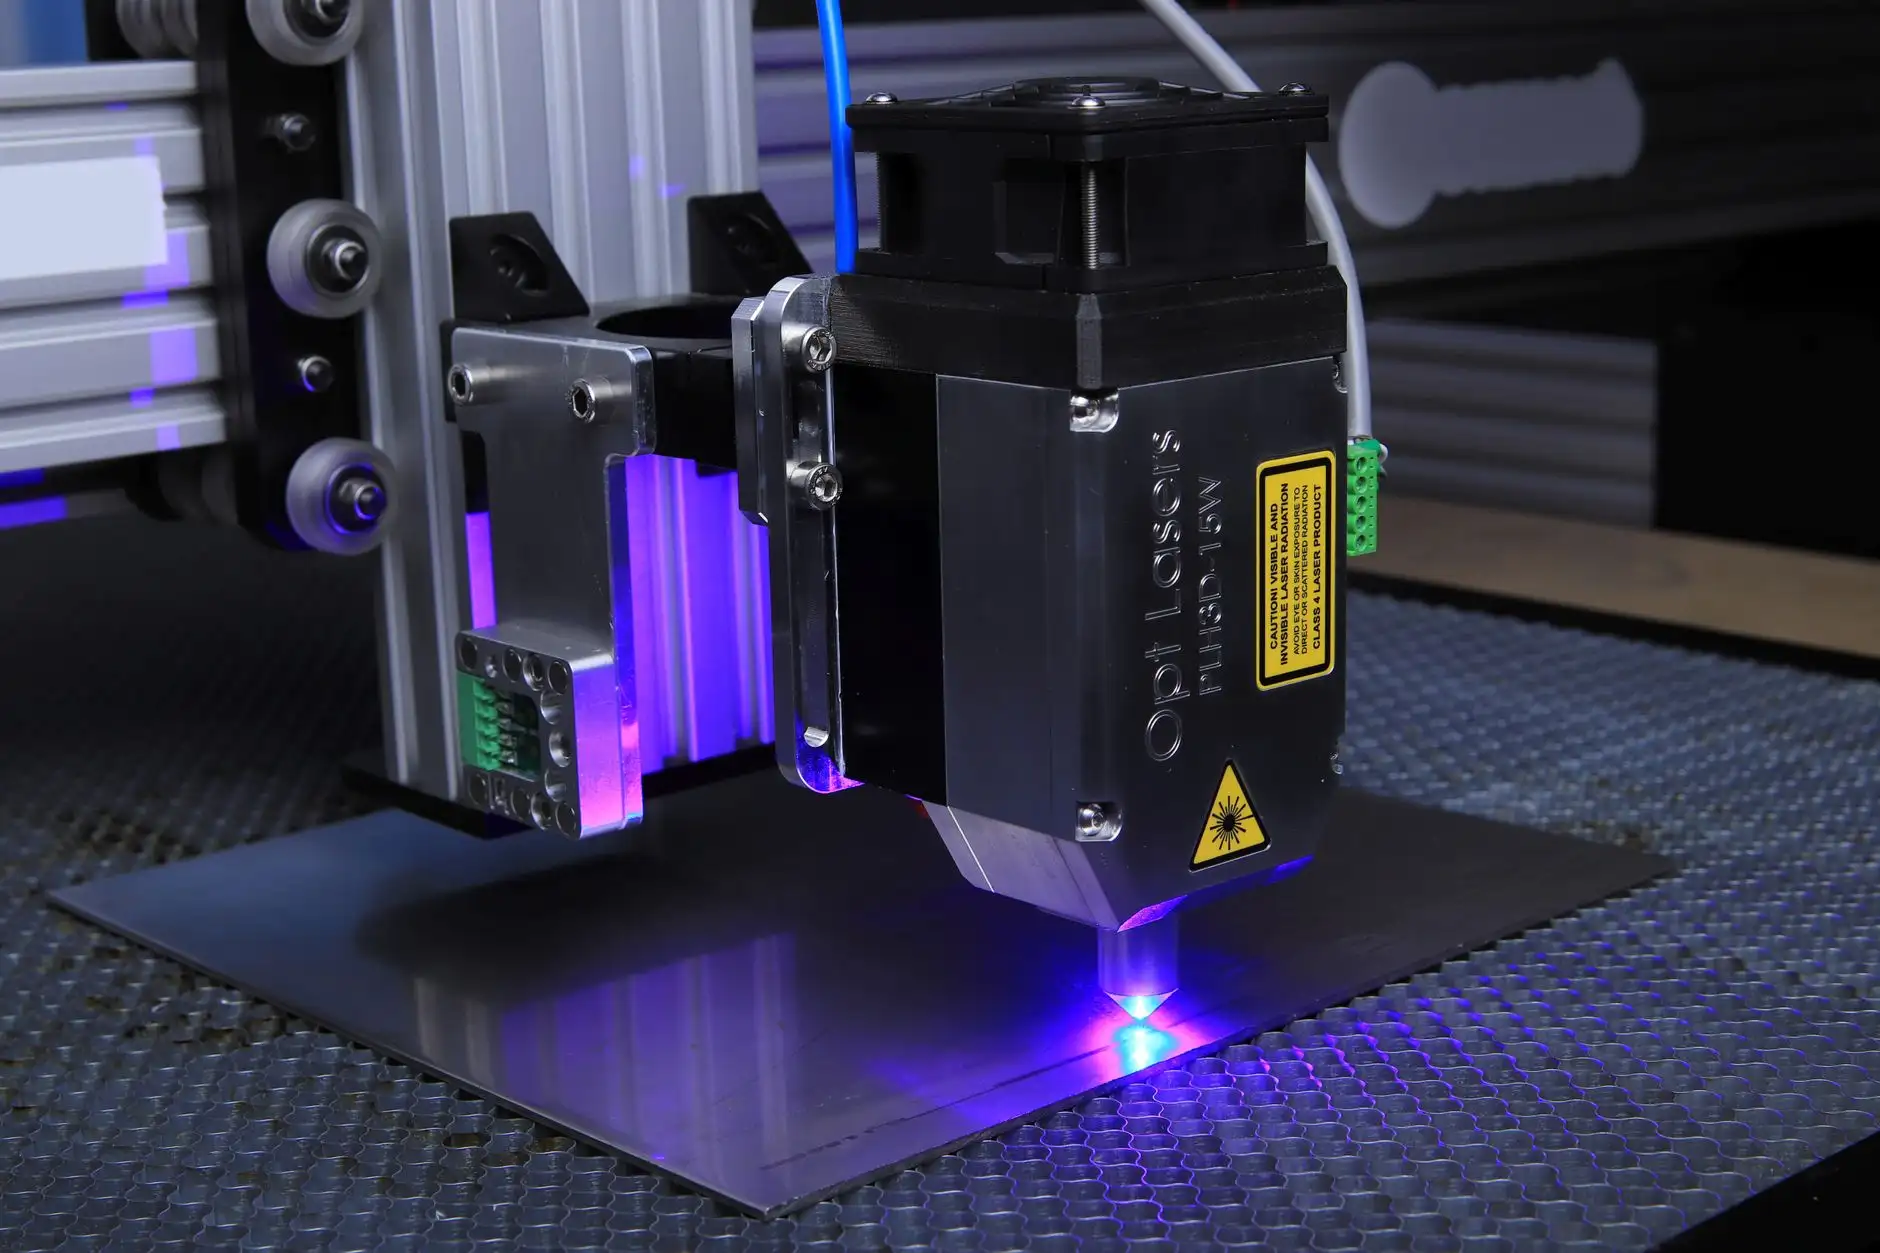
激光切割依赖热源熔融与气化,其精度受光束焦点位置、辅助气体压力及材料热应力分布影响。以2mm冷轧板为例,焦点偏移0.1mm直接导致切缝宽度变化约0.05mm;而五金冲压则是基于模具刚性约束下的塑性变形,其精度更多取决于模具间隙、设备平行度及回弹补偿量。**一个受热学与光学控制,一个受力学与材料学主导**,若用同一种检验标准去要求,必然陷入误区。
机箱外壳与机柜面板的“隐形杀手”:热影响区与毛刺方向
在机箱外壳这类薄板焊接组件中,激光切割件边缘的热影响区(HAZ)硬度下降约15%-20%,若直接进入折弯工序,极易在R角外侧产生微裂纹。而机柜面板由于常需表面喷涂或拉丝处理,五金冲压件的毛刺方向若未统一朝向内侧,涂装后会出现明显的“鱼眼”缺陷。实际生产中,我们曾对0.8mm镀锌板进行对比:激光切割件断面垂直度可达0.02mm,但热影响区宽度在0.3-0.4mm;冲压件则相反,断面光滑但塌角达板材厚度的8%-12%。
更隐蔽的是内应力分布。激光切割时,局部急热急冷会在切割边缘形成**拉伸残余应力**,峰值可达材料屈服强度的30%-50%。这不影响单件尺寸,但当焊接成机箱外壳整体时,应力释放会导致面板翘曲度超过0.5mm/m——恰好超出多数通讯设备机柜的验收标准。冲压件的应力集中在折弯圆角区,若模具间隙偏大0.05mm,回弹量可能剧增30%以上。
工艺能力边界:别让设计图纸“超纲”
从成本与良率平衡角度看,两种工艺各有清晰的能力边界。激光切割件适合多品种、小批量、复杂镂空的钣金件,尤其是厚度小于6mm的板材,其最小孔径可达0.3倍板厚;而五金冲压件在批量超过5000件时,单件成本可下降40%-60%,且尺寸一致性极好,适用于机柜面板上大量规则排列的散热孔群。
值得注意的是,当前行业趋势是**“以冲代切”与“以切补冲”混合应用**。例如某品牌服务器机柜面板,外形异形轮廓采用激光切割保证灵活,而内部百叶窗结构则用级进模冲压确保每分钟60件的节拍。这种组合模式下,定位基准的统一成为最大痛点——激光切割件若以边缘为基准,冲压件若以孔群为基准,装配时必然累计误差。
四个可落地的精度控制要点
- 基准优先原则:所有钣金件在编程与模具设计阶段,必须指定同一组定位孔作为基准,且该基准孔需在首道工序即完成加工,公差控制在±0.02mm内。
- 热补偿参数表:激光切割不同厚度材料时,需根据实际板材温度(夏季与冬季差异可达10℃)修正切割速度与焦点位置,避免因热积累导致批量性尺寸漂移。
- 冲压回弹动态补偿:不再依赖单一回弹系数,而是通过试模获得不同批次材料的实际屈服强度,利用模具微调垫片实现0.01mm级别的凹模间隙调整。
- 首件全检与SPC抽检结合:对机箱外壳这类焊接总成,首件必须做三维坐标测量;对冲压件则每两小时抽检5件,记录孔径与孔位数据,绘制X-bar控制图。
在昆山钣源冲压技术有限公司的日常实践中,我们发现一个规律:凡是精度投诉集中的项目,几乎都源于图纸未明确标注**“基准要素”与“未注公差依据标准”**。比如同样标注直径10mm的孔,激光切割件按GB/T 1804-m级可接受±0.1mm偏差,而冲压件按冲压件通用公差则需控制在±0.05mm内——两者差距在装配时足以导致M6螺钉卡涩。
最后建议工艺工程师在评审阶段就与客户确认:关键配合尺寸是依赖激光切割件还是五金冲压件?若是混合装配,务必增加一道整平或精修工序。精度不是某台设备参数调得越高越好,而是让每一类钣金件都在其最擅长的工艺区间工作,并让测量基准与装配基准完全统一,这才是昆山制造从“做得出来”走向“做得稳”的根本路径。