CATALOG ENTRY
机箱外壳定制:从钣金件设计到装配精度控制的关键要点
机箱外壳定制看起来只是"折弯+焊接"的简单组合,但真正决定交付质量的,往往是钣金件从设计到装配全链路中那些容易被忽略的细节。一套19英寸标准机柜面板,公差带通常要求控制在±0.2mm以内,而实际生产中,折弯回弹、焊接热变形、孔位累积误差这三项就能吃掉大半余量。以下从设计端到装配端拆解关键控制点。
一、设计阶段:决定80%装配精度的隐形环节
很多装配干涉问题追溯到最后,根源在图纸阶段。以机柜面板为例,U孔(安装孔)的定位基准应优先选择同一侧折弯边而非中心对称标注,这样能把折弯角度误差的影响从±0.3mm压缩到±0.1mm量级。另一个高频问题是沉孔与攻牙孔混排时的板厚匹配——1.5mm冷轧板攻M4牙,有效螺纹深度不足1.2mm,振动环境下极易滑牙,建议改用压铆螺母或翻边攻牙。
设计端还需提前考虑激光切割件的割缝补偿。碳钢1.5mm板激光割缝约0.15-0.25mm,如果不做补偿,一批100件的五金冲压件装配时就会出现"单件能装、批量装不上"的尴尬。
二、折弯与焊接:精度流失的两大关口
折弯工序的精度控制核心在模具选型和回弹补偿。以90°折弯为例,V槽宽度通常取板厚的6-8倍,1.5mm板选V8槽,内圆角约1.3mm。回弹量方面,冷轧板在1.5mm厚度下回弹约0.5°-1.5°,不锈钢则高达2°-3°,需要在程序里预加补偿角。多道折弯的累积误差更值得警惕——每道折弯±0.1°的偏差,经过5道折弯后末端位移可达0.8mm以上。
焊接环节对机箱外壳的尺寸稳定性影响最大。CO₂焊热输入集中,薄板焊接变形量可达每100mm焊缝0.3-0.5mm;改用激光焊或储能焊,热影响区可缩小60%以上。对于外观面要求高的机箱,建议采用无痕点焊+打磨工艺,焊缝区域平面度能控制在0.15mm/m以内。
折弯与焊接精度对比参考
- 折弯角度公差:普通折弯±0.5° / 精折±0.1°
- 焊接变形量:CO₂焊0.3-0.5mm/100mm / 激光焊0.1-0.15mm/100mm
- 孔位累积公差:单次冲压±0.05mm / 多工序累积±0.15-0.25mm
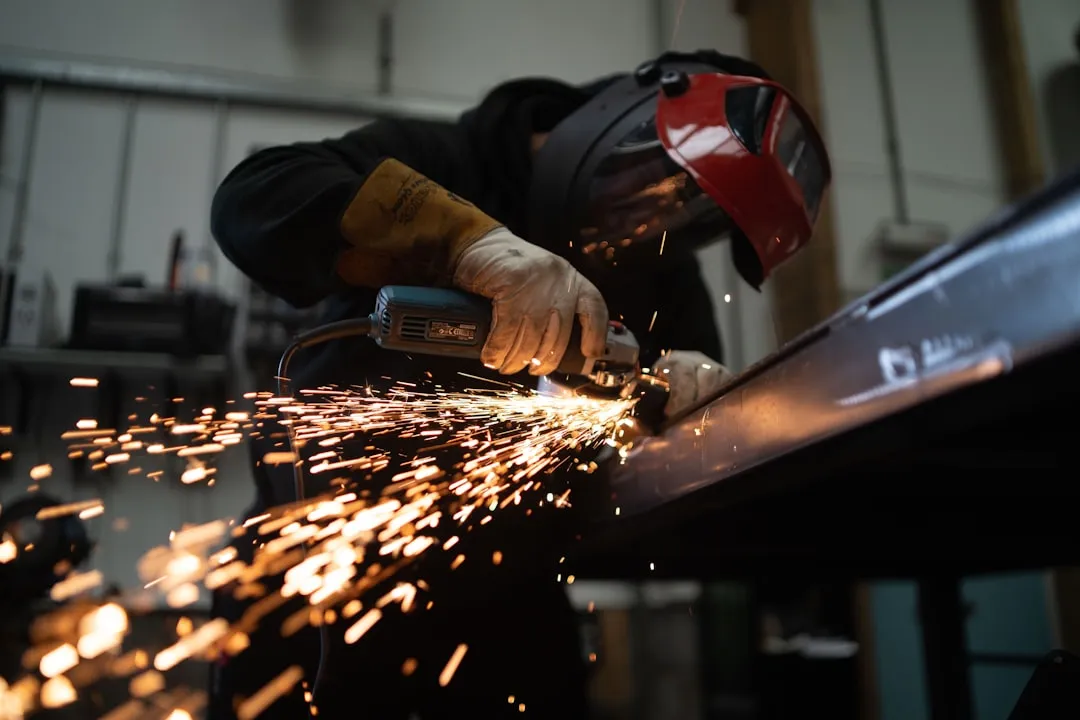
三、装配精度控制:从单件合格到批量一致
单件检测合格不等于批量装配顺畅。实际生产中,建议在首件确认后追加3-5件的试装配验证,重点检查对角线偏差和孔位对齐度。对于机柜面板类产品,对角线差值超过0.5mm就会导致安装孔错位。批量阶段推荐使用柔性检具+三坐标抽检的组合方案——检具控日常,三坐标每周抽检2-3件做趋势监控,一旦发现尺寸漂移超过0.1mm即触发模具检修。
装配顺序同样影响最终精度。先定位基准面、再锁紧对角螺栓、最后逐次均匀紧固的流程,比随意锁紧的装配方式能减少30%以上的应力变形。
机箱外壳定制的核心竞争力,不在于单一工序能做多精,而在于从钣金件设计到成品装配的全链路公差分配是否合理。把设计端的基准选对、折弯焊接的变形控住、装配端的验证做扎实,±0.2mm的交付精度就是可复制的常态而非偶然。