CATALOG ENTRY
通信机柜面板的精密钣金工艺:从激光切割到折弯成型的全流程解析
通信机柜面板看似结构简单,实则是钣金加工中精度要求较高的品类之一。一块标准19英寸机柜面板,往往同时涉及散热开孔、安装孔位、折弯边和表面处理等多道工序,任何一环的公差失控,都会导致装配干涉或屏蔽效能下降。对于钣金件制造企业而言,如何把激光切割、折弯成型、五金冲压等环节串联成稳定可控的流程,是决定交付质量的关键。
激光切割:精度与效率的第一道关口
面板的孔位轮廓通常由光纤激光切割完成。以2mm厚冷轧钢板为例,切割精度一般控制在±0.1mm以内,割缝宽度约0.2mm,热影响区较小。实际生产中需要关注两个细节:一是共边切割与微连接的排布,能显著减少板材变形;二是辅助气体选择,氧气切割碳钢效率高但边缘易氧化,氮气切割则更适合后续需要喷涂或导电氧化的激光切割件。对于带密集散热孔的机柜面板,建议采用先打穿孔再轮廓切割的路径策略,避免热积累引起翘曲。
折弯成型与五金冲压的协同
折弯是决定面板装配尺寸的核心工序。折弯系数(K因子)的取值直接影响到展开料尺寸,一般碳钢在90°折弯时K因子取0.35~0.45之间,需结合模具V槽宽度和板厚实测修正。对于带加强筋或卡扣结构的机箱外壳类产品,往往还需要五金冲压件工序配合——例如压铆螺母、冲百叶窗散热口、冲定位凸包等,这些特征在折弯前完成更利于定位。多品种小批量场景下,采用数控折弯机配合快速换模,可将单件换型时间压缩到10分钟以内。
值得关注的工艺控制点
- 折弯顺序应遵循“先内后外、先小后大”,避免已成型边干涉后续折弯
- 压铆螺母的底孔尺寸与板材厚度需匹配,防止压铆后面板平面度超差
- 面板类零件建议在折弯后做一次平面度抽检,公差控制在0.3mm/m以内
表面处理环节同样不可忽视。通信机柜面板多采用粉末喷涂或导电氧化,喷涂前需对压铆区域做遮蔽保护,否则会影响接地导通性。对于有屏蔽要求的机柜面板,接触面的导电氧化膜层厚度建议控制在3~8μm,兼顾耐蚀与导电。
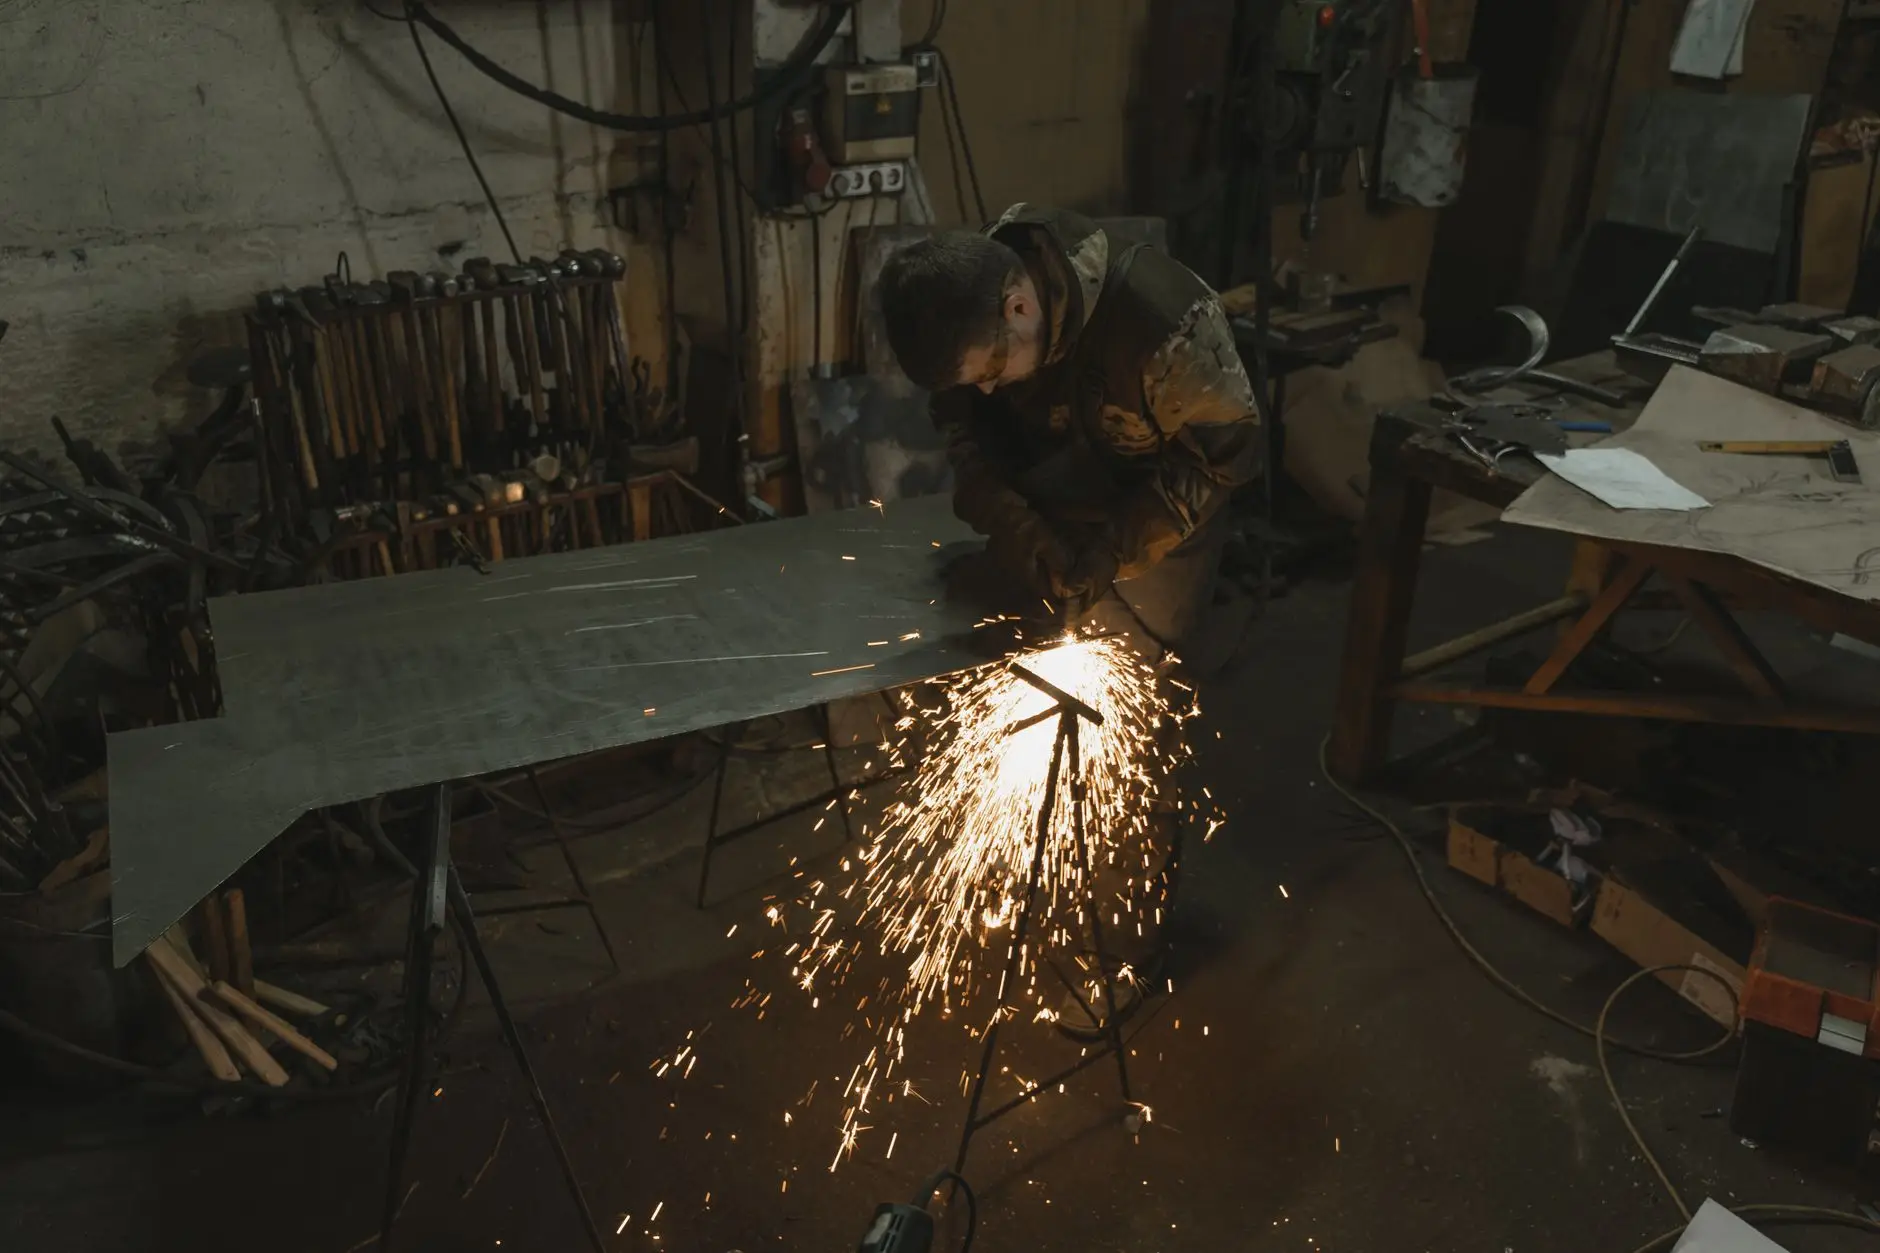
从实践角度看,建议在图纸评审阶段就引入DFM分析,把孔边距、折弯最小边、压铆避空等约束前置确认。昆山钣源冲压技术有限公司在通信类钣金件加工中,通常会在首件阶段同步验证切割、折弯、压铆三道工序的累积公差,用数据闭环替代经验试错。随着通信设备向高密度、轻量化演进,面板的孔位密度和平面度要求还会继续收紧,工艺参数的数字化管理将成为制造端的标配能力。