CATALOG ENTRY
机柜面板与五金冲压件:两种金属结构件工艺特点及适用场景对比
在金属结构件的选型过程中,机柜面板与五金冲压件常被放在一起比较。二者虽同属金属加工范畴,但在成形机理、精度控制逻辑和批量经济性上存在本质差异。理解这些差异,比单纯比较单价更有意义。
成形逻辑决定精度上限
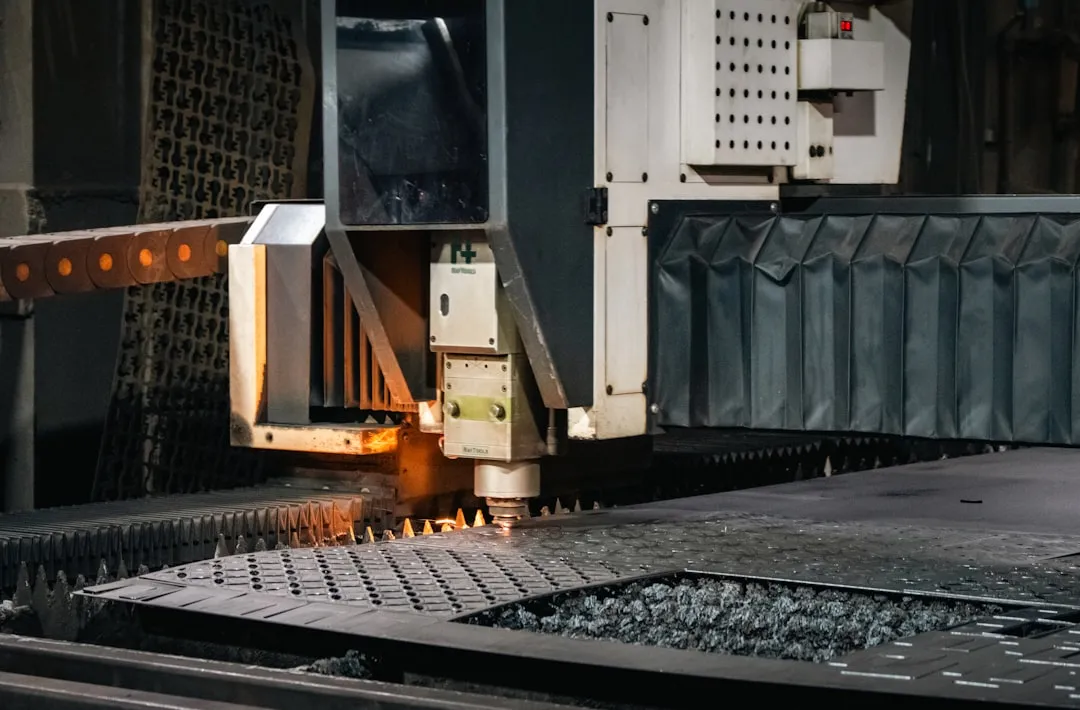
钣金件的核心工艺是"折"与"切":激光切割件完成轮廓下料,折弯机赋予三维形态,再辅以焊接、铆接组装。其尺寸精度主要受折弯回弹和焊接变形影响,一般线性公差控制在±0.2~0.5mm。而五金冲压件依靠模具型腔复制形状,单件一致性极高,批量公差可稳定在±0.05mm以内,但前期模具开发周期通常需15~30天,费用从数千到数万元不等。
这意味着:结构简单、批量几百件以下的机箱外壳,激光切割加折弯的组合更划算;而年需求量上万件的机柜面板,冲压摊薄模具成本后单件成本可下降30%~50%。
结构复杂度与材料利用率的分野
冲压工艺擅长"一次成形多个特征"——加强筋、散热百叶、安装凸台可在同一工步内完成,减少后续焊接与紧固件数量。但冲压对拉深深度、圆角半径有硬性约束,过度设计易导致开裂或起皱。
- 钣金件更适合大尺寸、低高度、多品种的机柜面板,修改设计只需调整程序,无需改模;
- 五金冲压件在小型、高复杂度、大批量零件上优势明显,材料利用率可达75%以上;
- 激光切割件在样品验证阶段几乎不可替代,切缝宽度约0.1~0.3mm,热影响区小。
典型场景的选型参考
以某通信设备企业的19英寸机柜面板为例:初期试制阶段采用激光切割件配合折弯,7天完成20套交付;产品定型后年需求提升至3万件,转而开发级进模冲压,单件成本从86元降至41元,同时取消了面板与加强板之间的6处点焊工序。这一案例说明,工艺选择应随产品生命周期动态调整,而非一次定终身。
昆山钣源冲压技术有限公司在机箱外壳与机柜面板项目中,常建议客户按"批量—复杂度—精度"三维矩阵评估:小批量高复杂度优先钣金件,大批量标准化结构优先五金冲压件,两者结合(冲压加强件+钣金主体)也是常见折中方案。
选型的本质是成本与精度的平衡艺术。把模具摊销、人工工时、返修风险纳入同一张表核算,答案往往比直觉更清晰。