CATALOG ENTRY
机柜面板与五金冲压件:钣金加工中两种成型方式的对比分析
在服务器机柜、工业控制柜和通信设备的制造链条中,机柜面板与五金冲压件是两类高频出现的结构件。它们看似都源于金属板材,但在成型逻辑、模具投入、精度表现和适用批量上存在显著差异。理解这些差异,有助于结构工程师在图纸阶段就做出更经济的工艺选择。
两种成型路径的技术原理
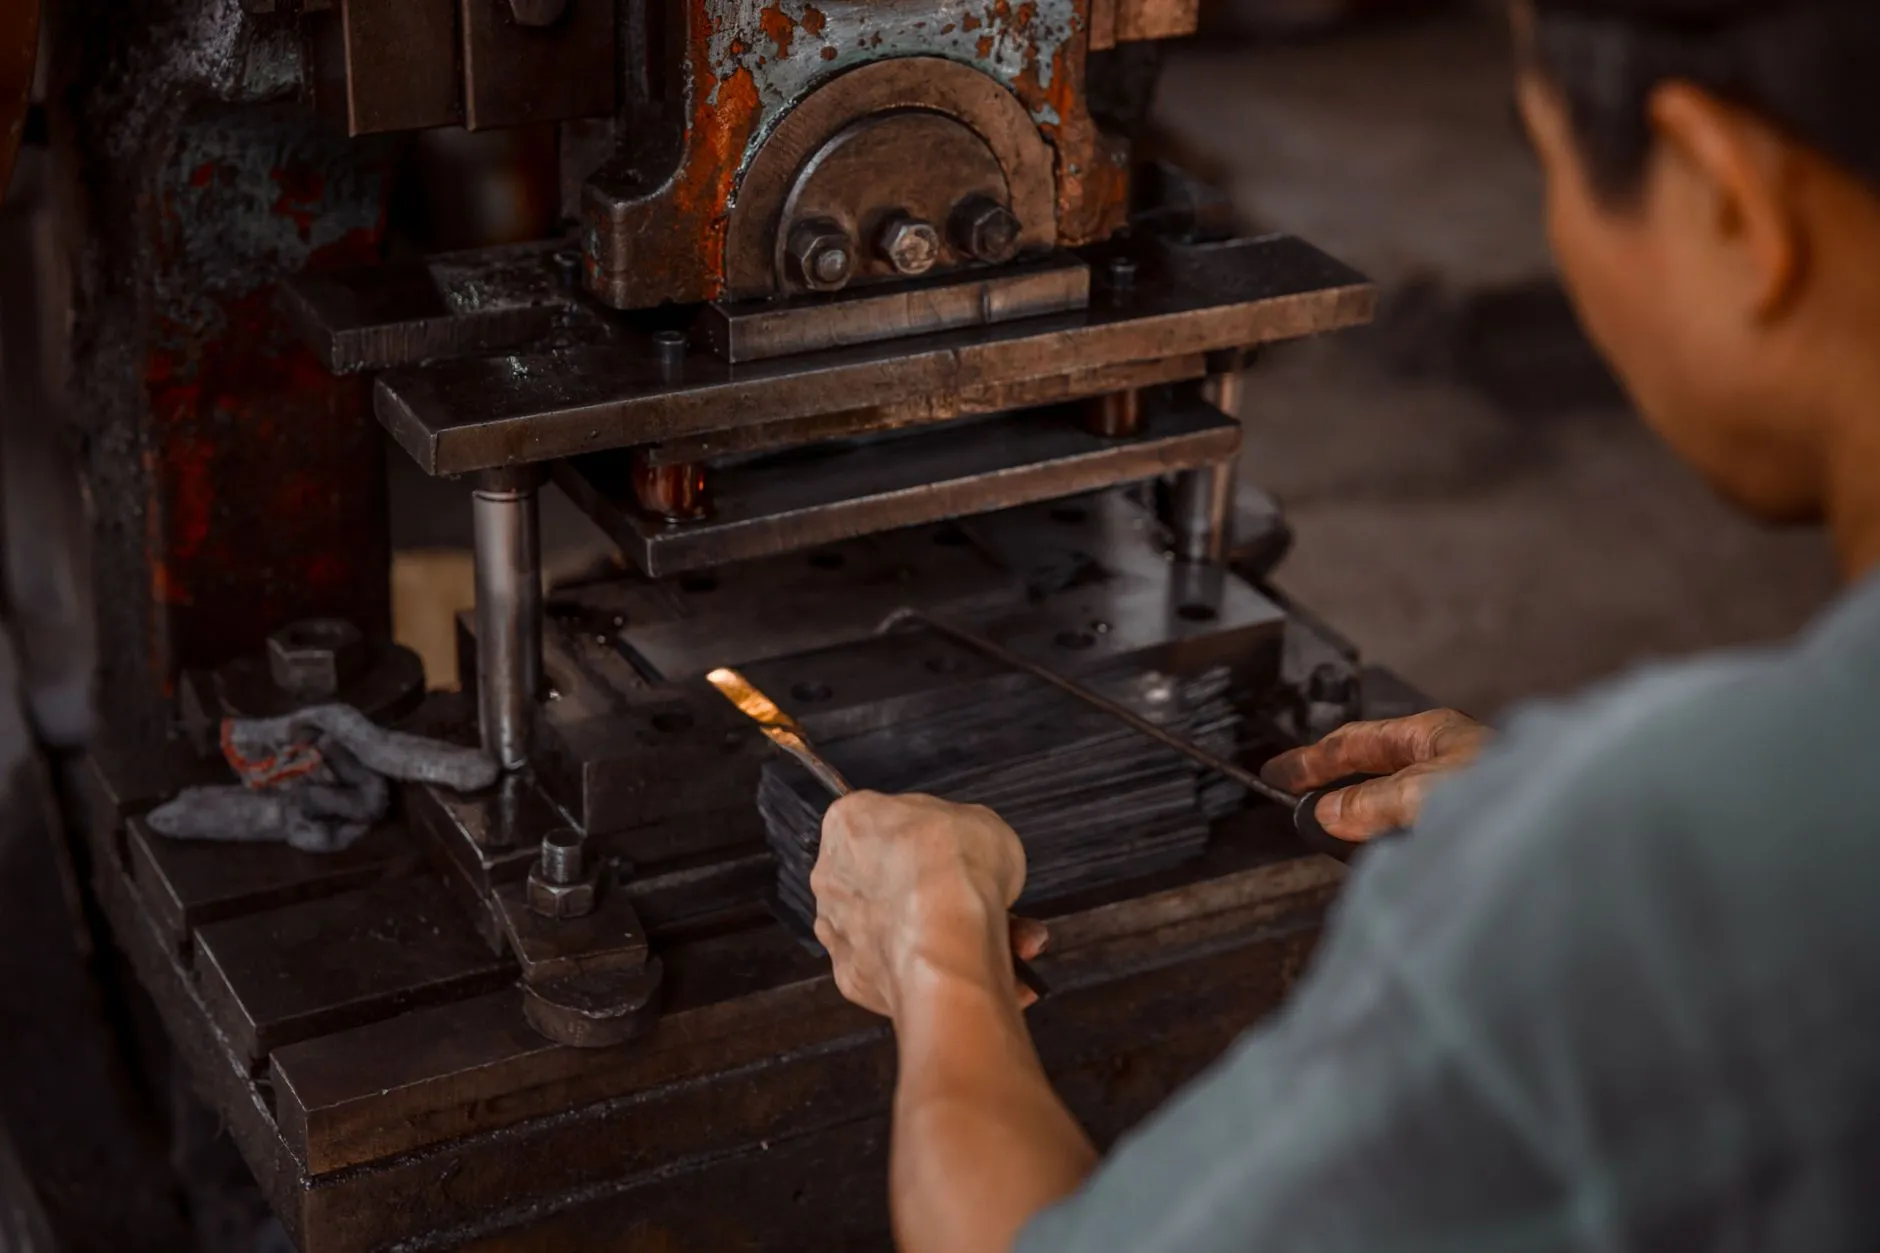
五金冲压件依托专用模具,在压力机上通过落料、冲孔、折弯、拉伸等工序一次或多次成型。以常见的冷轧板冲压为例,模具间隙通常控制在板厚的5%~8%,单次冲裁的尺寸重复精度可达±0.05mm以内。这种方式的本质是"以模具换效率"——模具费用前置,但单件成本随产量迅速摊薄。
机柜面板则更多走钣金柔性加工路线:激光切割件完成外形与孔位轮廓,再经数控折弯机成型,配合压铆、焊接等工序。激光切割的定位精度一般在±0.1mm量级,折弯角度误差约±0.5°。它不需要开模,适合中小批量、多品种的面板类产品。
工艺选择中的实操判断
实际排产时,判断依据并非"冲压一定比钣金好"或反之,而是看三个变量:批量、结构复杂度、变更频率。以下经验阈值可作为参考:
- 批量维度:单一零件年用量超过5000件,冲压的模具摊销开始显现优势;低于2000件,激光切割配合折弯更划算。
- 结构维度:带加强筋、百叶窗、沉孔翻边的机箱外壳类零件,冲压可一次成型;复杂异形轮廓则激光切割更灵活。
- 变更维度:研发阶段或小批试制,钣金件改图只需调整程序,冲压则涉及改模,周期与费用差距明显。
此外,压铆螺母、接地螺柱等连接特征,两种路线都可实现,但冲压件更适合在模具内集成,减少二次工序。
成本与精度的数据对比
以1.5mm冷轧板、外形300×400mm的典型机柜面板为例,粗略对比可见:
- 模具投入:冲压连续模约3~8万元;激光切割无模具费,仅编程与夹具成本。
- 单件工时:冲压节拍可压至15~30秒/件;激光切割加折弯通常需3~6分钟/件。
- 精度稳定性:冲压件批次一致性高,CPK易达标;激光切割件受热影响区与板材内应力影响,长尺寸件需注意变形补偿。
- 材料利用率:套料排样下激光切割可达75%~85%,冲压连续模视排样约65%~80%。
这组数据说明,冲压胜在"量大稳定",钣金胜在"小批灵活",二者在中等批量区间存在重叠,需结合交期与品质要求综合权衡。
结语
机柜面板与五金冲压件并非替代关系,而是同一钣金加工体系下的两条成型路径。昆山钣源冲压技术有限公司在五金冲压件与激光切割件两类工艺上均有产线配置,可根据客户的批量曲线与结构特征给出工艺建议,让机箱外壳与面板类零件在成本、精度和交期之间取得平衡。